 عربي
 English
 Español
بدأت عملية تصنيع علب الهدايا الفاخرة بشكل مثالي. بعد عشرين دقيقة، بدأ الغلاف المعدني بالتقشر على شكل بقع - حاد على الحافة اليسرى، وضعيف في المنتصف، ومفقود تمامًا على اليمين. فحص المشغل درجة الحرارة، فوجدها طبيعية. وأظهر مقياس الضغط نفس الإعداد الذي كان عليه في الصباح. لكن النتائج تشير إلى خلاف ذلك.
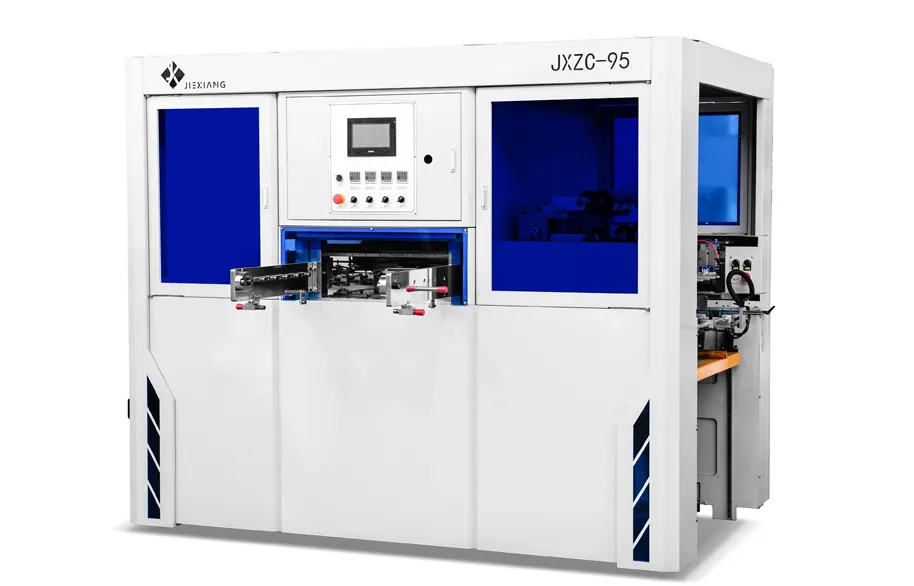
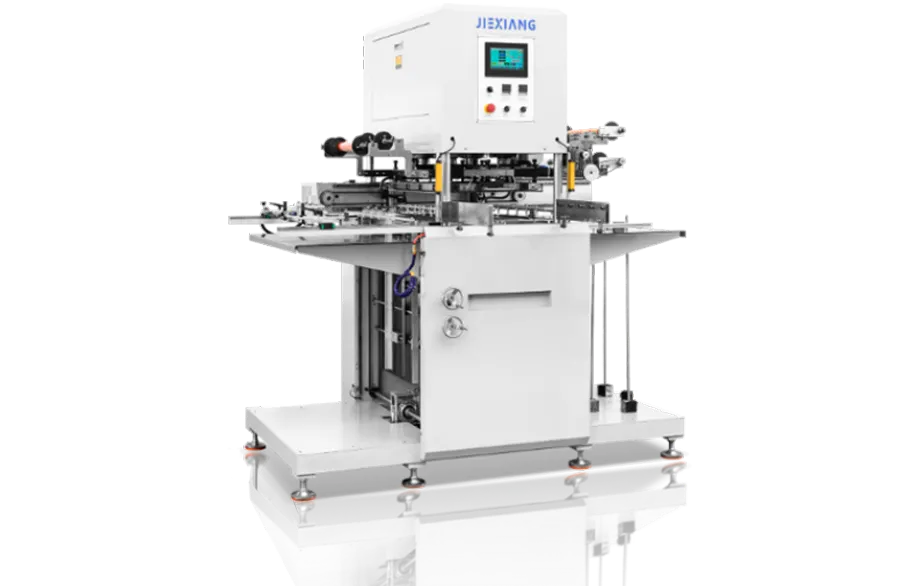
تجمع آلة الختم الحراري الأوتوماتيكية بالرقائق المعدنية، مثل طراز Jiexiang الأوتوماتيكي بالكامل والمزود بمحرك سيرفو، بين الحرارة والضغط ووقت التثبيت لنقل الرقائق المعدنية أو الملونة إلى الورق المقوى. عند فشل عملية النقل، يُشير نمط العيب إلى موضع الخلل بدقة. يغطي هذا الدليل ثلاثة أنماط للفشل، وكيفية تشخيص كل منها، والتعديلات اللازمة لاستعادة جودة الختم.
هل يلتصق ورق القصدير من جانب واحد فقط؟ إليك السبب
هذا هو شكل العيب. يلتصق ورق الرقائق المعدنية بشكل مثالي على النصف الأيسر من الورقة، ولكنه باهت أو مفقود على النصف الأيمن. القالب مستوٍ، ودرجة الحرارة مضبوطة بشكل صحيح، ومع ذلك فإن عملية النقل غير متساوية.
السبب الرئيسي هو عدم انتظام توزيع الضغط. لا يكون سطح الماكينة موازياً للسطح السفلي. قد يؤدي اختلاف بسيط لا يتجاوز 0.1 مم عبر عرض الصفيحة إلى تلقي أحد الجانبين كامل قوة الختم بينما بالكاد يلامس الجانب الآخر. في الماكينات المزودة بنظام ضبط الضغط التلقائي من Jiexiang، يمكن لجهاز التحكم تعويض الاختلافات الطفيفة، لكن عدم المحاذاة الميكانيكية يتطلب تسوية يدوية.
كيفية التشخيص: استخدم غشاءً حساسًا للضغط بين أسطوانة الطباعة وورقة الاختبار. بعد دورة الطباعة، افحص كثافة اللون. يشير الضوء على أحد الجانبين إلى عدم توازن الضغط. تحقق أيضًا من القالب نفسه، فقد تتسبب الأحرف البالية أو التالفة في نتائج غير متناسقة حتى مع الضغط الصحيح.
الحل: بعد إيقاف الماكينة وتبريد اللوح، اضبط وصلات قضيب الربط أو وصلات التبديل في الزوايا الأربع. في ماكينات Jiexiang، يتيح جهاز التحكم التلقائي في ضبط الضغط إجراء ضبط دقيق عبر شاشة اللمس، ولكن يجب التحقق من توازي اللوح باستخدام مقاييس السماكة قبل أي تعديل إلكتروني. ابدأ بأعلى نقطة تلامس، ثم اخفض الزوايا المرتفعة تدريجيًا حتى يُظهر غشاء مؤشر الضغط كثافة موحدة عبر منطقة الختم بأكملها.
نقل جيد، لكنه يتقشر - حيث حدث خطأ في الحرارة
هذا هو شكل العيب. ينتقل ورق الرقائق المعدنية في البداية، لكن يمكن رفعه بظفر الإصبع. الالتصاق ضعيف، والصورة المطبوعة تفتقر إلى المتانة.
السبب الرئيسي: انخفاض درجة الحرارة أو قصر مدة التلامس. لم تصل طبقة المادة اللاصقة المُنشَّطة حراريًا على الرقاقة إلى درجة حرارة التنشيط المطلوبة، أو لم يكن لديها وقت تلامس كافٍ للالتصاق بالركيزة. عمليًا، يتراوح نطاق درجة حرارة بدء التشغيل الآمن للورق المقوى بين 80 و120 درجة مئوية للورق غير المطلي، وبين 110 و150 درجة مئوية للورق المقوى المطلي. يجب ألا تتجاوز درجة حرارة تشغيل المادة حدها المسموح به؛ إذ أن ارتفاع درجة حرارة الورق المقوى بشكل مفرط يُعرِّضه لخطر تغير اللون أو ظهور فقاعات.
كيفية التشخيص: استخدم مقياس حرارة تلامسي على سطح الرقاقة عند درجة حرارة التشغيل - قد تختلف قراءات وحدة التحكم بمقدار 5-10 درجات مئوية. تحافظ آلات Jiexiang على دقة ±1 درجة مئوية، ولكن يجب التحقق من درجة حرارة الرقاقة الفعلية. إذا شعرت ببرودة الركيزة مباشرة بعد الختم، فقم بزيادة وقت التوقف تدريجيًا بدلاً من رفع درجة الحرارة أولاً.
الحل: ارفع درجة الحرارة تدريجيًا بمقدار 5 درجات مئوية حتى يتحسن الالتصاق، مع الحرص على البقاء دون الحد الأقصى الموصى به من قبل الشركة المصنعة للرقائق. إذا كانت درجة الحرارة مثالية بالفعل ولكن الالتصاق لا يزال ضعيفًا، فقم بزيادة مدة التثبيت بمقدار 0.1-0.2 ثانية. بالنسبة للتأثيرات البارزة العميقة حيث تخترق الرقاقة سطح الركيزة، غالبًا ما يكون الضغط العالي مع مدة تثبيت أطول أكثر فعالية من مجرد رفع درجة الحرارة.
بارد جدًا، ساخن جدًا - ماذا يحدث عند درجة الحرارة غير المناسبة؟
في التطبيقات الاستهلاكية والتجارية، يجب عدم تجاوز درجة حرارة تشغيل المادة؛ إذ قد يؤدي ارتفاع درجة حرارة الورق المقوى إلى تلف المادة وتغير لونها. عند درجات الحرارة المنخفضة جدًا، لن يتفاعل اللاصق. أما عند درجات الحرارة المرتفعة جدًا، فقد تصبح الرقاقة هشة وتتشقق. يساعد نظام إدارة درجة الحرارة الذكي في آلة جيكسيانغ على الحفاظ على استقرار درجة الحرارة، ولكن يجب على المشغل اختيار نطاق درجة الحرارة المناسب للمادة الأساسية.
لماذا يتمزق ورق القصدير أثناء الجري (وكيفية منع ذلك)
كيف يبدو العيب؟ الصورة المطبوعة غير مكتملة، أو أن شريط الرقاقة المعدنية ينقطع، مما يؤدي إلى توقف الجهاز. عند الفحص، تظهر الرقاقة المعدنية حوافًا خشنة أو تمزقات طولية.
السبب الرئيسي: عدم توازن شدّ الرقاقة المعدنية أو وجود عائق ميكانيكي. إذا كانت الرقاقة مشدودة للغاية، فإنها تتمدد وتتمزق تحت تأثير حرارة وضغط عملية الختم. أما إذا كانت مرتخية للغاية، فإنها تتكتل، مما يؤدي إلى نقل غير متناسق. كما يمكن للأجسام الغريبة - مثل رقائق الرقاقة الصلبة أو بقايا المطاط العالقة في فجوات البكرة - أن تخدش الرقاقة وتمزقها فورًا. وقد يؤدي الإفراط في شدّ فرامل بكرة الرقاقة إلى تسطّحها أو انبعاجها، مما يُسبب نقاط ضعف تتطور إلى تمزقات.
كيفية التشخيص: قم بفك لفة الرقاقة المعدنية يدويًا من عمود التغذية. يجب أن تتحرك بمقاومة خفيفة ومتساوية. إذا علقت أو اهتزت، فهذا يعني أن الفرامل مضبوطة على مستوى عالٍ جدًا. افحص مسار الرقاقة بحثًا عن أي شوائب، خاصةً حول بكرات التوجيه ومستشعرات الشد. قد تتسبب شفرة القطع غير الحادة أيضًا في ظهور حواف خشنة تعلق بالبكرات اللاحقة.
الحل: اضبط فرامل تغذية الرقائق المعدنية على أقل شد ممكن مع الحفاظ على حركة مسطحة وخالية من التجاعيد. بالنسبة لأنظمة تغذية الرقائق المعدنية الرأسية والأفقية في آلة Jiexiang، قلل ضغط الفرامل تدريجيًا حتى يتوقف التمزق. إذا كانت التمزقات متقطعة وموضعية، افصل الرقائق وشغّل نظام التغذية بدون مادة لتحديد مكان التعثر. استبدل شفرات القطع إذا كانت النتوءات ظاهرة. في الآلات ذات محاور الرقائق المعدنية المستقلة التي تعمل بمحركات مؤازرة، قد يؤدي عدم محاذاة التغذية الطولية والعرضية إلى شد غير متساوٍ - تأكد من تزامن كلا النظامين.
عندما ينحرف تغذية المؤازرة عن الهدف
ما هو شكل العيب؟ استهلاك الرقائق المعدنية أعلى من المتوقع، أو أن النمط المطبوع ينحرف عن موضع الورقة. تستخدم الآلة كمية من الرقائق المعدنية أكثر من اللازم، مما يزيد من تكلفة المواد.
السبب الرئيسي: عدم محاذاة التسجيل أو تمدد الرقاقة المعدنية. في الآلات التي تعمل بمحركات مؤازرة، يقوم العمود الإلكتروني بمزامنة تقدم الرقاقة المعدنية مع حركة الورق عبر المكبس. إذا تمت قراءة علامات التسجيل بشكل خاطئ، فقد يتم سحب الرقاقة المعدنية لمسافة زائدة أو ناقصة. كما أن التمدد الحراري للرقاقة المعدنية أثناء عمليات الطباعة الطويلة قد يتسبب في انحراف طول التغذية.
كيفية التشخيص: قم بتشغيل ورقة اختبار عليها علامات محاذاة. تأكد من تطابق الصورة المطبوعة مع العلامات ضمن دقة الجهاز المحددة وهي ±0.1 مم. إذا كان عدم المحاذاة مستمرًا، فتحقق من عدسة مستشعر المحاذاة بحثًا عن الغبار. إذا ازداد الانحراف مع تقدم عملية الطباعة، فقد يكون الرقاقة المعدنية تتمدد تحت الضغط. يراقب نظام إدارة الرقائق الذكي من Jiexiang الشد في الوقت الفعلي، ولكن لا يزال التحقق اليدوي ضروريًا.
الحل: نظّف مستشعر التسجيل بقطعة قماش ناعمة. تأكد من تمرير الرقاقة بشكل صحيح عبر جميع البكرات. إذا كان الانحراف ميكانيكيًا، فاضبط معلمات تقدم الرقاقة على وحدة التحكم المنطقية القابلة للبرمجة (PLC). بالنسبة للآلات المزودة بثلاثة محاور طولية ومحورين عرضيين للرقاقة، كل منها مُدار بمحرك سيرفو مستقل من نوع Inovance، فإن وحدة التحكم المنطقية القابلة للبرمجة (PLC) تُعوض عن الاختلافات الطفيفة تلقائيًا، ولكن الشد الأولي الصحيح ضروري. يبلغ الحد الأقصى لقطر الرقاقة الطولية 250 مم؛ تجاوز هذا القطر قد يتسبب في عدم انتظام عملية السحب وزيادة الفاقد.
ما الذي يجب فحصه عندما تبدو الإعدادات صحيحة ولكن النتائج ليست كذلك؟
قد يشير فشل عملية النقل أيضًا إلى تآكل الآلة بدلاً من معايير العملية.
تفاوت درجة حرارة سطح التسخين. يستخدم نظام جيكسيانغ 20 منطقة تسخين يتم التحكم بها بشكل مستقل. في حال تعطل أحد المزدوجات الحرارية، قد تنخفض درجة حرارة تلك المنطقة، مما يُسبب بقعة باردة مقابلة على سطح التسخين. قِس درجة الحرارة على سطح التسخين باستخدام مقياس حرارة إشعاعي؛ يجب أن تكون جميع المناطق ضمن نطاق ±5 درجة مئوية من درجة الحرارة المُحددة.
وصلات التبديل مهترئة. يُصنع عمود المرفق من فولاذ ألماني من سبيكة النيكل والكروم، وهو مقاوم للتشوه الدائم. مع ذلك، تتآكل البطانات في وصلات التبديل بمرور الوقت. أي ارتخاء في الوصلة يقلل من القوة المنقولة إلى اللوح عند النقطة الميتة العليا، مما يتسبب في ضغط غير منتظم أثناء عملية التشكيل.
مشاكل في نظام الشفط. يستخدم جهاز التغذية في شركة جيكسيانغ أكواب شفط لرفع الأوراق من الكومة. إذا كانت مضخة الشفط ضعيفة أو كان أحد أكواب الشفط متصدعًا، فقد لا تكون الأوراق محاذية بشكل صحيح عند وصولها إلى محطة الختم. تحقق من مقياس الشفط وافحص أكواب الشفط للتأكد من عدم وجود أي تآكل.
ما الذي تسأله فرق الختم بعد الساعة الأولى؟
س: لماذا تُنتج نفس درجة الحرارة نتائج مختلفة في أيام مختلفة؟ ج: تختلف درجة حرارة القالب الفعلية باختلاف درجة حرارة بيئة العمل ومدة تشغيل الماكينة. تُقلل دقة التحكم في درجة حرارة ماكينة Jiexiang، البالغة ±1 درجة مئوية، من هذا التباين، ولكن قد تظل درجة حرارة سطح القالب أقل من قراءة وحدة التحكم بمقدار 5-10 درجات مئوية في بداية التشغيل. لذا، يُنصح دائمًا بالتحقق من درجة الحرارة باستخدام مقياس حرارة إشعاعي بعد استقرار الماكينة.
س: كم مرة يجب تنظيف القالب؟ ج: بعد كل عملية، أو فورًا عند ملاحظة تراكم بقايا رقائق معدنية على سطح القالب. تعمل هذه البقايا كعازل، مانعةً انتقال الحرارة إلى المادة الأساسية. استخدم قطعة قماش ناعمة وكحول الأيزوبروبيل - تجنب استخدام أي أداة كاشطة قد تخدش سطح القالب.
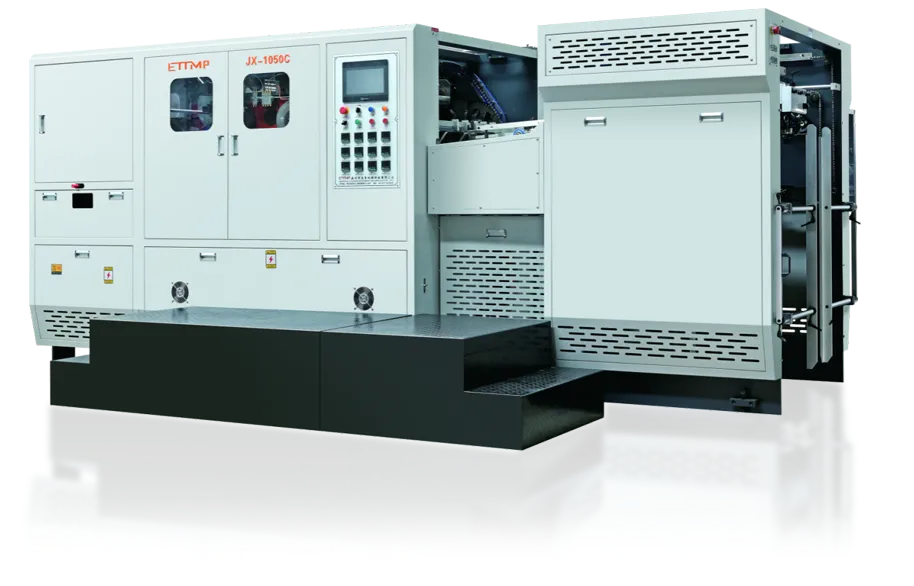
س: هل يمكنني تشغيل كل من ختم الرقائق المعدنية والقطع بالقوالب في نفس العملية؟ ج: نعم، على الآلات ثنائية الغرض مثل JX-1060TZ، التي تجمع بين الوظيفتين في عملية واحدة. مع ذلك، غالبًا ما يختلف ضغط الختم المطلوب عن ضغط القطع بالقوالب. إذا كانت الآلة مزودة بأدوات تحكم منفصلة لضبط الضغط لكل وظيفة، فاستخدمها. وإذا لم تكن كذلك، فأعطِ الأولوية للوظيفة ذات الدقة الأعلى - عادةً الختم.
س: ما هو العمر الافتراضي النموذجي لعناصر التسخين؟ ج: مع التشغيل اليومي، تدوم حلقات التسخين عادةً من 2000 إلى 3000 ساعة. استبدلها عندما تستغرق الصفيحة أكثر من 20 دقيقة للوصول إلى درجة حرارة التشغيل أو عندما لا يمكن الحفاظ على درجات حرارة المنطقة ضمن نطاق ±5 درجة مئوية من نقطة الضبط.
صُممت لتقديم نقل رقائق معدنية متسق – وردية تلو الأخرى
عندما يحتاج قسم التشطيب إلى آلة ختم رقائق معدنية أوتوماتيكية تعمل بالحرارة، تضمن نقلًا موحدًا عبر آلاف الأوراق، فإن التصميم الهندسي للآلة هو ما يحدد دقة تكرار العملية. تُصنّع شركة جيكسيانغ للآلات آلة ختم الرقائق المعدنية الأوتوماتيكية بالكامل والمزودة بمحرك سيرفو، والمخصصة للختم الحراري بكميات كبيرة على الورق المقوى والبلاستيك ومواد التغليف.
تشمل الميزات الرئيسية دقة ختم تصل إلى ±0.1 مم، وسرعة قصوى تبلغ 1800 ورقة/ساعة، وجهاز تحكم آلي لضبط الضغط من Jiexiang لضبط الضغط بسرعة ودقة عبر شاشة اللمس. كما تُسهّل واجهة المستخدم باللغتين الصينية والإنجليزية عملية التشغيل، ويمكن تجهيز الآلة بأنظمة تغذية رقائق معدنية رأسية وأفقية للختم متعدد الاتجاهات في وقت واحد، مما يقلل من استهلاك الرقائق ويُسرّع عملية استبدالها. جميع المكونات الرئيسية مُستوردة من علامات تجارية عالمية مرموقة، مع هيكل من الحديد المطاوع وعمود مرفقي مصنوع من فولاذ سبيكة النيكل والكروم الألماني لمقاومة التشوه الدائم.
بالنسبة لمدير الإنتاج الذي يواجه مشكلة عدم اتساق نقل الرقائق، فإن الجمع بين التحكم في درجة الحرارة بدقة ±1 درجة مئوية، ومناطق التسخين المستقلة، ومراقبة الشد في الوقت الفعلي، يعالج بشكل مباشر الأسباب الجذرية الثلاثة لفشل النقل. عند مواجهة تركيبة جديدة من الرقائق أو الركائز، تتيح ملفات تعريف العمل المحفوظة للمشغلين استدعاء الإعدادات المجربة، مما يقلل الهدر ويحافظ على استمرارية خط الإنتاج.
اطلب عرض سعر من شركة جيكسيانغ للآلات لماكينة ختم الرقائق المعدنية الأوتوماتيكية بالكامل والمزودة بمحرك سيرفو — شاركنا نوع المادة الخام المستخدمة (ورق مقوى، بلاستيك، كرتون مموج)، وحجم الورق المطلوب، والكمية الشهرية. سيقوم فريقهم الفني بترشيح إعدادات الضغط ودرجة الحرارة المناسبة لنوع الرقائق المعدنية والمادة الخام المستخدمة لديك.