 عربي
 English
 Español
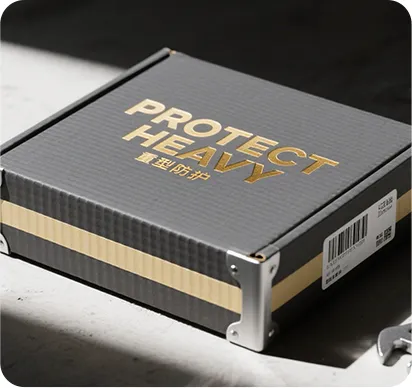
علبة فاخرة صلبة موضوعة على طاولة العينات، يحمل غطاؤها شعارًا معدنيًا لامعًا، ونافذة مقطوعة بدقة تكشف المنتج في الداخل. قبل خمس سنوات، ربما كان مُصنِّع التغليف يحتاج إلى محطتين منفصلتين وخطوات معالجة متعددة لتحقيق هذه النتيجة. أما اليوم، فكل ما يتطلبه الأمر هو تمريرة واحدة على المعدات المناسبة. ولكن ما نوع المعدات التي تُنجز نقل الرقائق المعدنية والقطع الدقيق في تسلسل واحد سلس؟ وكيف تعرف ما إذا كان مصنعك جاهزًا لذلك؟
هذا هو السؤال الذي نتناوله هنا - ليس من خلال سرد المواصفات اللامعة، ولكن من خلال النظر في العمليات، والاختناقات الواقعية التي تعالجها هذه الآلات، والعوامل التي تحدد الإنتاجية في أرضية المصنع.
لماذا تتجه خطوط التعبئة والتغليف نحو الاستغناء عن استخدام آلتين منفصلتين؟
بمجرد دخولك إلى قسم تشطيب نموذجي لا يزال يعتمد على مكابس ختم رقائق معدنية مستقلة وقواطع قوالب، ستلاحظ أوجه القصور بوضوح. تُكدّس الصفائح وتُنقل وتُعاد تسويتها مرتين، وكل عملية نقل تُحدث انحرافات طفيفة في المحاذاة، خاصةً عند تشغيل ألواح خفيفة الوزن أو ركائز صناعية بمعدل يزيد عن 2000 ورقة في الساعة. وقد أشارت دراسة استقصائية أجرتها جمعية ألمانية لآلات التغليف عام 2023 إلى أن أخطاء التسوية تُشكّل ما يقرب من 18% من هدر المواد في عمليات تشطيب التغليف الفاخر متعددة المراحل.
هذه هي تحديدًا المشكلة التي تدفع شركات التحويل إلى إعادة النظر في تصميم خطوط الإنتاج. نظام متكامل يُعالج كلا الوظيفتين داخل إطار واحد يُلغي خطوة إعادة التسجيل تمامًا. فبدلًا من محاذاة الصفيحة مع قالب ختم الرقائق ثم إعادة وضعها لاحقًا على قالب القطع، تبقى مقابض الصفيحة مُثبتة خلال المرحلتين. والنتيجة: دقة قطع الرقائق بأقل من ±0.15 مم تُصبح قابلة للتحقيق في سرعات الإنتاج، وليس فقط في التجارب المعملية.
في السابق، كان المشغلون يقسمون عمليات تغيير العمل بين آلتين - من ضبط مناطق درجة الحرارة وتغيير ألواح التغليف ذات الشكل السداسي إلى تركيب قوالب القطع - أما الآن، فهم يتولون عملية إعداد واحدة. ويتراوح انخفاض وقت الإعداد عادةً بين 35% و50%، وذلك بحسب مدى تعقيد العمل. هذه الأرقام مستقاة من ملاحظات ميدانية متعددة وليست من كتيبات تسويقية، وهي تُبرز سبب قيام حتى شركات التشطيب متوسطة الحجم بتقييم نظام الإعداد المدمج.
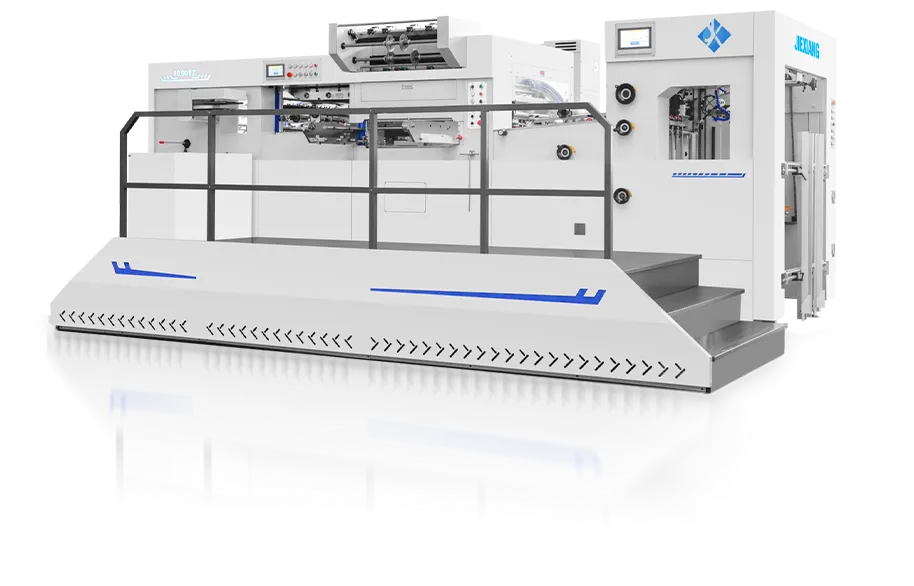
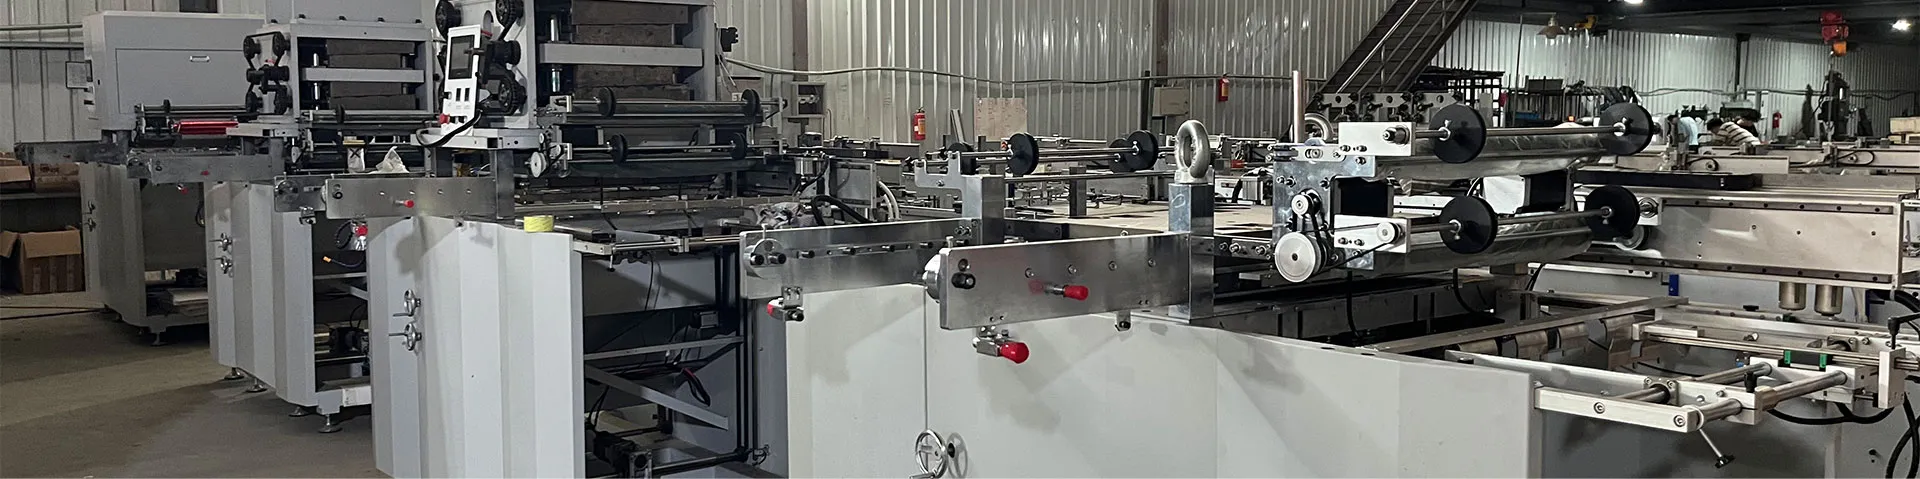
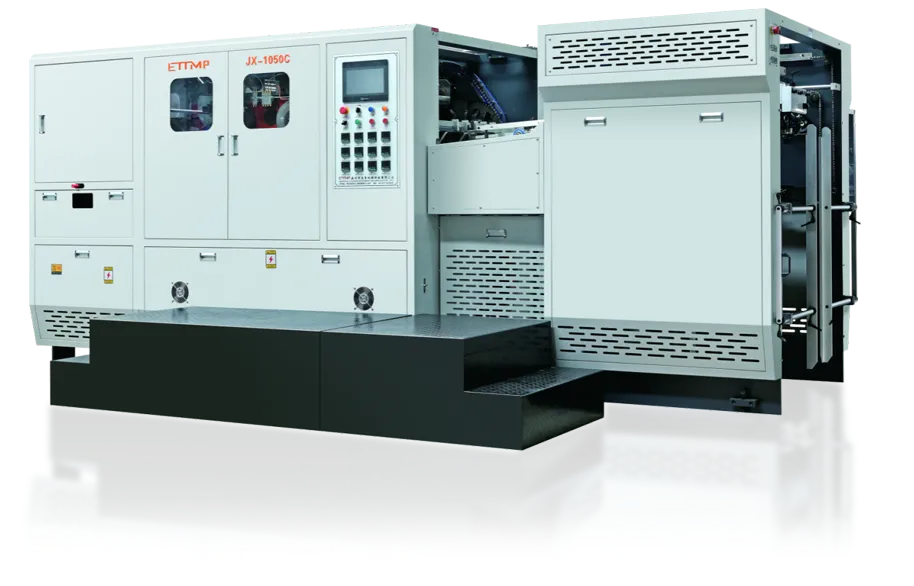
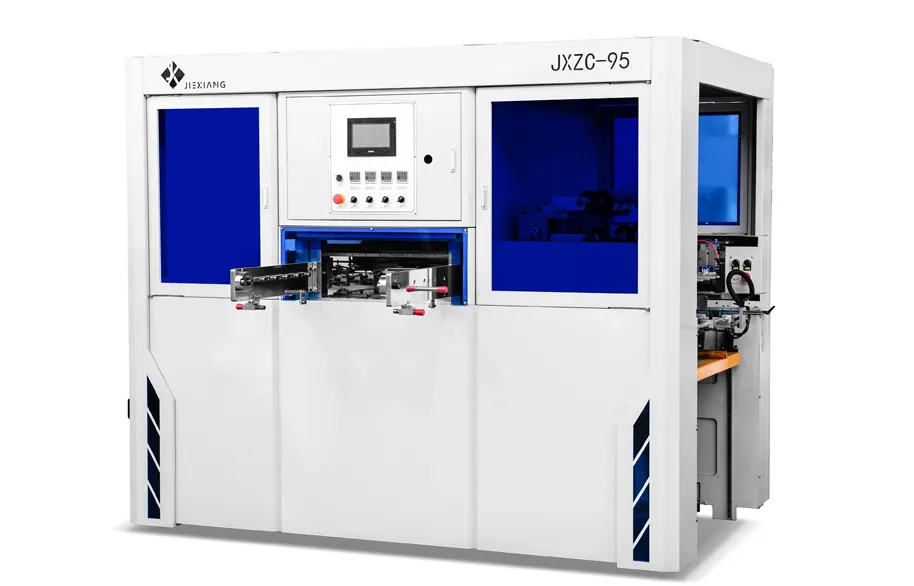
في هذه المرحلة، قد ترغب في ترجمة هذه المزايا التشغيلية إلى مواصفات ملموسة. بالنسبة لمن يقارنون المعدات بشكل فعلي، اطلع على المواصفات التفصيلية لمنصة مصممة وفقًا لهذا المفهوم المتكامل.
العمليات الأساسية الثلاث التي تحدث داخل نظام واحد صغير الحجم
لتحديد ما إذا كانت هذه المعدات تناسب مزيج منتجاتك، من المفيد شرح ما يحدث ميكانيكيًا بالضبط - دون الخوض في المصطلحات الفنية.
1. نقل رقائق دقيقة تحت حرارة وضغط مضبوطين
تقوم لوحة علوية مُسخّنة، مُجهزة عادةً بمناطق حرارة قابلة للتعديل بشكل مستقل (تصل في كثير من الأحيان إلى 6 أو 8 مناطق في الآلات الاحترافية)، بضغط رقائق معدنية على الركيزة. ينقل حامل الرقائق - وهو عبارة عن غشاء بوليستر مُغطى بطبقة فاصلة، وطبقة معدنية أو صبغية، ومادة لاصقة - طبقته الزخرفية فقط عند نقطة تلامس قالب الختم البارز أو المسطح. يُعدّ ثبات درجة الحرارة أمرًا بالغ الأهمية: إذ يُمكن أن يتسبب اختلاف بمقدار ±3 درجات مئوية في عدم اكتمال النقل على الخطوط ذات الزوائد الدقيقة. تستخدم الأنظمة الحديثة دوائر تسخين يتم التحكم فيها بواسطة PID، بالإضافة إلى تغذية راجعة حرارية فورية للحفاظ على الاتساق.
2. القطع بالقالب مع إمكانية القطع الجزئي أو القطع الكامل
مباشرةً بعد عملية التذهيب، أو أحيانًا بالتزامن معها، يقوم قالب القطع المثبت على نفس المسار أو في محطة لاحقة بإجراء القطع المطلوب. في تطبيقات الملصقات، يكون هذا القطع غالبًا سطحيًا، حيث يخترق المادة الخارجية دون البطانة؛ أما في علب الكرتون القابلة للطي، فيكون القطع كاملًا، حيث يفصل المادة الخام عن هيكل الورق. تتيح إمكانية التبديل بين قوالب القطع المغناطيسية المرنة وقوالب القطع الصلبة المسطحة في نفس الآلة للمصنّعين مرونةً كبيرةً دون الحاجة إلى خط قطع منفصل تمامًا.
3. التقدم الآلي للرقائق المعدنية وإزالة النفايات
تُعدّ التغذية اليدوية أو شبه الآلية للرقائق المعدنية من أبرز المعوقات في عمليات الطباعة بالرقائق المعدنية الساخنة المستقلة. أما في الآلات المدمجة، فيقوم نظام تغذية الرقائق المؤازر بسحب الطول المطلوب من الرقائق لكل طبعة بدقة متناهية - أحيانًا بزيادة لا تتجاوز 1 مم عن طول الصورة - بينما تقوم محطة إزالة الرقائق المدمجة بإزالة كل من مخلفات الرقائق ومخلفات القطع في حركة واحدة. هذا يقلل بشكل كبير من التدخل اليدوي ويحافظ على نظافة منطقة العمل، وهو أمر بالغ الأهمية عند استخدام الصفائح المطلية بالأشعة فوق البنفسجية أو المعرضة للشحنات الساكنة.
ما الذي يجب البحث عنه عند الترقية إلى نظام تشطيب خطي؟
لا تُحقق جميع الأنظمة المُدمجة نفس العائد. بناءً على ملاحظات مديري الإنتاج والتقييمات الفنية المستقلة، إليكم أهم المعايير:
1. الحد الأدنى لحجم الورقة وحافة التثبيت
تتطلب بعض الآلات حافة ماسك لا تقل عن 12-14 مم، مما قد يحد من كفاءة التخطيط في عمليات الطباعة صغيرة الحجم. بينما تستوعب الأنظمة متعددة الاستخدامات حوافًا ضيقة تصل إلى 8 مم، مما يسمح بإنتاج عدد أكبر من الصفائح لكل ورقة. ويؤثر هذا بشكل مباشر على إنتاجية المواد، لا سيما في عبوات مستحضرات التجميل أو المشروبات الروحية الفاخرة ذات الإنتاج المحدود.
2. كفاءة توفير رقائق الألومنيوم
يُفترض أن يُقلل نظام تقديم الرقائق المُحسّن استهلاك الرقائق بنسبة تتراوح بين 30 و50% مقارنةً بالسحب الميكانيكي التقليدي. ابحث عن آلات تُوفر بيانات تقديم الرقائق لكل عملية طباعة، إذ يُعدّ تتبع الاستخدام الفعلي مقابل الاستهلاك المُقدّر أمرًا بالغ الأهمية لحساب التكاليف بدقة، لا سيما عند استخدام رقائق ثلاثية الأبعاد باهظة الثمن أو رقائق ذات ألوان مُخصصة.
3. وقت التغيير بين الوظائف
إذا كان حجم دفعتك المعتاد آخذًا في التناقص - وهو اتجاه أبلغ عنه 67% من مُصنّعي علب الكرتون القابلة للطي في دراسة حديثة أجرتها سميثرز - فإن سرعة تغيير العمل تصبح العامل الأهم في تحقيق الربحية. يمكن لأنظمة القفل السريع، وإعدادات درجة الحرارة المُسبقة المُخزّنة في الذاكرة، وتقنية تمرير رقائق الألومنيوم التلقائية، أن تُقلّل وقت تغيير العمل إلى أقل من 15 دقيقة. بدون هذه الميزات، قد تقضي آلة قادرة على إنتاج 5000 ورقة في الساعة وقتًا طويلًا جدًا من ورديتها في وضع الخمول.
بالنسبة لمن يتخذون قرار الشراء الآن، فإن وجود إطار تقييم منظم يساعد على تجنب الأخطاء المكلفة. احصل على دليل تقييم المعدات الذي يشرح هذه المعايير خطوة بخطوة.
المشاكل الشائعة التي يواجهها المشغلون مع الآلات المركبة
هنا يكمن الفرق بين المكاسب الحقيقية في الكفاءة والمكاسب النظرية، وذلك بفضل الخبرة العملية على أرض الواقع. فحتى أكثر الآلات تطوراً لن تحقق الأداء الأمثل إذا وقع المشغلون في بعض الأخطاء الشائعة.
-
إغفال ثبات شدّ الرقاقة المعدنية. عندما لا يكون بكرة فكّ الرقاقة المعدنية محاذية بشكل صحيح، أو عندما يكون ضبط تخميد ذراع الراقص مرتخيًا جدًا، تتجعد الرقاقة المعدنية تحديدًا عند النقطة التي تحتاج فيها التفاصيل الدقيقة إلى النقل. والنتيجة هي طباعة رقائق معدنية غير متناسقة، غالبًا ما تُشخّص خطأً على أنها مشكلة في درجة الحرارة. في ملاحظاتنا الميدانية، أدى حلّ مشكلة بسيطة في محاذاة مسار الرقاقة المعدنية إلى تصحيح ما تم تشخيصه على أنه "مشكلة في دقة الآلة" لعدة أشهر.
-
استخدام قالب قطع غير مناسب للمادة الخام. قد يتسبب قالب القطع الفولاذي الصلب، الذي يعمل بكفاءة على ورق مقوى بوزن 350 غرامًا للمتر المربع، في سحق تموجات ورق الكرتون المموج ذي التموجات الدقيقة من النوع E إذا كان مطاط الإخراج قاسيًا جدًا. توفر الآلات التي تدعم كلاً من القوالب المغناطيسية المرنة والقوالب المسطحة التقليدية للمشغل مجالًا أوسع لاختيار الأدوات المناسبة للمادة، ولكن بشرط أن يكون المشغل مدربًا على اتخاذ هذا القرار.
-
إهمال تجهيز جانب الرقاقة قبل ضبط القطع بدقة. عندما يحاول المشغلون ضبط عمق القطع أولاً ثم تعديل ضغط الرقاقة، ينتهي بهم الأمر غالبًا إما بتغطية غير كاملة للرقاقة أو اختراق مفرط للقطع يُتلف لوحة القطع السفلية. اتباع تسلسل منظم - تثبيت حرارة الإطار، ومعايرة ضغط الرقاقة، ثم ضبط عمق القطع الجزئي - يُنتج نتائج أكثر اتساقًا بنصف عدد المحاولات.
هذه ليست افتراضات. إنها مستمدة من جلسات استكشاف الأخطاء وإصلاحها الحقيقية في مرافق التعبئة والتغليف، وهي تؤكد على أهمية تدريب المشغلين وبيئة العمل المريحة للآلات (مثل الشاشات الرقمية الواضحة واستدعاء الوصفة بلمسة واحدة) تمامًا مثل المواصفات الميكانيكية.
الجمع بين العناصر: هل يبرر تطبيقك عملية التكامل؟
لا يعتمد قرار الانتقال إلى نظام التذهيب والقطع أحادي المرور على معدل الإنتاج فحسب، بل يتوقف على مدى تعقيد أعمالك. فإذا كان معظم عملك يقتصر على علب كرتونية مستطيلة بسيطة ذات قالب تذهيب واحد، فقد يظل استخدام مكبس تقليدي منفصل بحالة جيدة مناسبًا لك. أما إذا كانت أكثر من 30% من طلباتك تتطلب تفاصيل مركبة - كالتذهيب بجانب النقش البارز، أو القطع المعقدة، أو استخدام ألوان تذهيب متعددة متطابقة - فإن الخسائر التراكمية في المناولة والتسجيل تبدأ في تجاوز فرق التكلفة.
يلجأ العديد من مصنّعي الرقائق الإلكترونية في البداية إلى تجربة الاستعانة بمصادر خارجية لتنفيذ عدد محدود من المهام المعقدة لدى شركة متخصصة مجهزة بآلة متكاملة. وعندما يلاحظون ثبات الجودة (وانخفاض معدل الرفض)، تتضح جدوى الاستثمار. يكمن السر في تجاوز السرعة القصوى المعلنة ودراسة العوامل العملية: وقت الإعداد لكل طلب، ونسبة هدر الرقائق، وتكلفة الصفائح المرفوضة نتيجة عدم دقة الطباعة. هذه هي الأرقام التي تظهر في بيان الأرباح والخسائر.
إذا كنت تبحث عن نظام مُصمم خصيصًا لتلبية هذه المتطلبات العملية - نظام يتميز بسرعة تغيير القوالب، ودقة محاذاة الرقائق مع القطع، وانخفاض معدلات الهدر، مدعومة ببيانات ميدانية - فقد ترغب في استكشاف كيفية تعامل منصة JIEXIANG مع هذه التفاصيل. تعرف على كيفية تعامل آلة JIEXIANG مع مواد متنوعة، بدءًا من الورق بوزن 100 غرام/متر مربع وصولًا إلى الكرتون المقوى، واكتشف ما إذا كانت تتوافق مع واقع إنتاجك.
تنويه: جميع بيانات الأداء الفني المذكورة تستند إلى متوسطات الصناعة المنشورة والملاحظات الميدانية؛ وتختلف النتائج الفعلية باختلاف المادة الأساسية والأدوات ومهارة المشغل. لا تغني هذه المقالة عن التقييم الهندسي الرسمي.