 عربي
 English
 Español
تخرج دفعة من علب الهدايا الفاخرة من المطبعة. يبدو الختم المعدني رائعًا على الجانب الأيسر من الورقة، لكن الجانب الأيمن غير مكتمل ومتقطع. أو قد يتكرر النمط بشكل مثالي لـ 500 ورقة، ثم يتغير فجأة. يؤدي عدم اتساق ختم الرقائق المعدنية إلى إهدار رقائق معدنية مطلية بالكهرباء باهظة الثمن، وتأخير الإنتاج، والإضرار بثقة العملاء. في آلة ختم الرقائق المعدنية الساخنة الأوتوماتيكية ، تعود معظم مشاكل الجودة إلى أحد الأسباب الجذرية الأربعة التالية: ضغط غير متساوٍ على اللوح، أو درجة حرارة غير صحيحة، أو عدم انتظام تغذية الرقائق المعدنية، أو انحراف في التسجيل ناتج عن تآكل المكونات الميكانيكية. والخبر السار هو أنه يمكنك تشخيص معظم هذه المشاكل دون الحاجة إلى استدعاء فني صيانة. يشرح هذا الدليل كل سبب جذري بالترتيب حسب تكرار ظهوره، ويقدم لك اختبارات بسيطة على المطبعة لتأكيد كل منها، ويوضح التعديلات التي تعيد الجودة دون استبدال أجزاء باهظة الثمن.
ما تخبرك به الورقة المختومة
إن طريقة انتقال الرقاقة المعدنية تخبرك بالكثير عن السبب بقدر ما تخبرك حقيقة فشل العملية من الأساس.
يظهر النمط كاملاً على أحد الجانبين، وغير مكتمل أو مفقود على الجانب الآخر. ينتقل ورق الرقائق المعدنية بشكل مثالي على الحافة اليسرى للورقة، ولكنه باهت أو غائب على الجانب الأيمن. يشير هذا إلى عدم انتظام ضغط أسطوانة الطباعة - إما أن الأسطوانة العلوية غير موازية للأسطوانة السفلية، أو أن قالب الطباعة غير مستوٍ.
النمط واضح في المنتصف، وغير واضح أو غير مكتمل عند الزوايا. يظهر مركز التصميم بوضوح عند الطباعة، لكن الحواف الخارجية للورقة لا تنقل التصميم بشكل كامل. ضغط الطباعة منخفض جدًا بشكل عام، أو درجة الحرارة منخفضة جدًا بحيث لا تسمح بتفعيل المادة اللاصقة للرقائق المعدنية عند الأطراف.
النمط غير واضح، مع امتداد الرقائق المعدنية خارج حدود التصميم. تمتد الرقائق المعدنية خارج حدود الصورة المقصودة، مما يُسبب حوافًا ضبابية. درجة الحرارة مرتفعة جدًا، أو الضغط مرتفع جدًا، أو مدة التثبيت طويلة جدًا. أصبح لاصق الرقائق المعدنية سائلًا جدًا وانتشر خارج قالب الختم.
يتقشر ورق الرقائق بسهولة أو يتفتت بعد الختم. ينتقل ورق الرقائق ولكنه لا يلتصق جيدًا. غالبًا ما تكون هذه مشكلة تتعلق بدرجة الحرارة - فدرجة حرارة القالب منخفضة جدًا بحيث لا تُفعّل طبقة الفصل والمادة اللاصقة، أو أن مدة التثبيت غير كافية.
تغير نمط الطباعة بشكل متقطع - يكون مثالياً لفترة، ثم ينحرف. يتغير موضع الطباعة فجأة على الورقة، ثم قد يعود إلى وضعه الأصلي. يشير هذا إلى انحراف في التسجيل ناتج عن سلاسل مفكوكة، أو مكونات محرك مهترئة، أو عدم محاذاة المستشعر.
اختلال توازن الضغط: السبب الأكثر شيوعاً
أعراض عدم انتظام الضغط: ينتقل الرقاق المعدني بالكامل على أحد وجهي الورقة، بينما يكون باهتًا أو مفقودًا على الوجه الآخر. تظهر الصورة المطبوعة تأثيرًا متدرجًا، حيث يكون النقل قويًا عند أحد الحواف وضعيفًا عند الحافة المقابلة. افحص الورقة المطبوعة تحت مصدر ضوء، سيتضح عدم انتظام الضغط من خلال تدرج في جودة النقل.
لماذا تُعدّ عملية التشكيل بالضغط على سطح مستوٍ حساسة للغاية؟ في مكبس الضغط ذي السطح المستوي، يلامس السطح بأكمله الصفيحة في آنٍ واحد. حتى أدنى ميل في السطح العلوي يعني أن بعض المناطق تتعرض لضغط كامل بينما لا تتعرض مناطق أخرى لأي ضغط تقريبًا. مع مرور الوقت، قد تؤدي الاهتزازات، أو التآكل غير المتساوي في قضبان التوجيه، أو حتى الانزياحات الطفيفة في وصلات التبديل، إلى اختلال مستوى السطح.
كيفية التحقق: ضع أربعة شرائط من فيلم قياس الضغط (أو ورق الكربون) عند كل زاوية من اللوح السفلي. شغّل دورة ختم واحدة بضغط عادي. افحص العلامات. إذا كانت جميعها متساوية الكثافة، فإن اللوح مستوٍ. إذا كانت إحدى الزوايا أفتح، فإن اللوح مائل بعيدًا عن تلك الزاوية. قِس المسافة بين اللوحين عند كل زاوية باستخدام مقياس السماكة. أي اختلاف يتجاوز 0.05 مم يتطلب تصحيحًا.
إجراء الضبط. في معظم آلات ختم الرقائق الساخنة ذات السطح المسطح، تُجرى عمليات ضبط التسوية عند وصلات التبديل أو وصلات قضيب الربط. حدد موقع صواميل الضبط أو الأعمدة اللامركزية في الزوايا الأربع لآلية محرك اللوح. قم بفك صواميل القفل قليلاً. أدر صامولة الضبط في اتجاه عقارب الساعة لزيادة الضغط عند تلك الزاوية أو عكس اتجاه عقارب الساعة لتقليله. بعد كل عملية ضبط، قم بتشغيل ورقة اختبار أخرى مزودة بغشاء مؤشر للضغط. كرر العملية حتى تُظهر الزوايا الأربع كثافة ضغط متساوية. أعد ربط جميع صواميل القفل. في سلسلتي Jiexiang JX-1040C وJX-1060T، يُبسط جهاز التحكم التلقائي في ضبط الضغط هذه العملية، مما يسمح للمشغل بتحقيق توزيع متساوٍ للضغط دون الحاجة إلى حشوات يدوية.
تغير درجة الحرارة: كيف يساعد التصاق ورق القصدير وتقشره في تشخيصك
تُعدّ درجة الحرارة ثاني أكثر العوامل المؤثرة على جودة الطباعة، ولكن نادراً ما يحدث خلل مفاجئ فيها. عادةً ما تظهر مشاكل درجة الحرارة تدريجياً - تبدأ عملية الطباعة بشكل مثالي، ثم تتدهور الجودة بعد 500 ورقة.
أعراض عدم ملاءمة درجة الحرارة: البرودة الشديدة: لا ينتقل ورق الرقائق المعدنية بشكل كامل، وتكون الصورة المطبوعة باهتة أو ذات مظهر مُرقّط، ويتقشر ورق الرقائق بسهولة. الحرارة الشديدة: يتسرب ورق الرقائق المعدنية خارج حدود التصميم، مما يُنتج صورًا ضبابية أو غير واضحة. يلتصق ورق الرقائق المعدنية بالقالب بعد الختم، مما يُسبب تمزقًا أو عدم اكتمال النقل على الأوراق اللاحقة.
ما الذي يُغيّر درجة الحرارة أثناء التشغيل؟ تعمل حلقات التسخين بشكل دوري للحفاظ على درجة الحرارة المطلوبة، ولكن عند سرعات الطباعة العالية (مثل 4800 ورقة/ساعة على جهاز JX-1040C)، يفقد القالب الحرارة بسرعة أكبر بين الدورات. قد تنخفض درجة حرارة القالب الفعلية بمقدار 5-10 درجات مئوية عن قراءة وحدة التحكم عند سرعة الإنتاج الكاملة. تُحقق آلة Jiexiang دقة تحكم في درجة الحرارة تصل إلى ±1 درجة مئوية، ولكن حتى مع ذلك، يجب على المشغل التحقق من درجة الحرارة باستخدام مقياس حرارة تلامسي على سطح القالب أثناء الإنتاج الفعلي.
كيفية التشخيص والتعديل: تأكد من أن درجة الحرارة المحددة تتطابق مع النطاق الموصى به لنوع رقائقك. تعمل معظم الرقائق المطلية كهربائيًا بشكل أفضل بين 110 و140 درجة مئوية، وذلك حسب نوع الركيزة. إذا كانت الصورة باهتة، ارفع درجة الحرارة بمقدار 5 درجات مئوية في كل مرة. إذا تسربت الرقائق أو التصقت، اخفض درجة الحرارة بمقدار 5 درجات مئوية في كل مرة. انتظر من دقيقتين إلى ثلاث دقائق حتى تستقر درجة الحرارة بين كل تعديل وآخر. استخدم مقياس حرارة تلامسي مباشرة على سطح الرقاقة - قد تختلف قراءات وحدة التحكم بمقدار 5-10 درجات مئوية بسبب موضع المستشعر وفقدان الحرارة. تساعد دقة نظام Jiexiang البالغة ±1 درجة مئوية، بالإضافة إلى إدارة الرقائق الذكية، في الحفاظ على درجة حرارة ثابتة خلال عمليات الإنتاج الطويلة.
مشاكل تغذية الرقائق المعدنية: عندما تكون المشكلة في وسيط النقل نفسه
غالباً ما تتشابه مشاكل تغذية الرقائق المعدنية مع مشاكل الضغط أو درجة الحرارة. تقوم الآلة بالختم بشكل صحيح، لكن الرقائق لا تُوضع على الركيزة بشكل سليم.
الأعراض: نقل غير مكتمل في مركز مساحة كبيرة صلبة، بينما تُنقل الحواف بشكل صحيح. تمزق أو انحشار الرقاقة المعدنية أثناء الختم. تظهر الصورة المختومة بظلال باهتة - نسخة باهتة ومنحرفة من التصميم بجوار الصورة الأصلية. تظهر خطوط عمودية على فترات منتظمة على الورقة المختومة.
أسباب وحلول مشاكل تغذية الرقائق الشائعة. شد الرقائق مرتخٍ جدًا: تتجعد الرقائق بين وحدة فك اللف ومحطة التشكيل، مما يؤدي إلى تلامس غير متساوٍ. اضبط شد الفرامل على عمود فك اللف. بالنسبة للمساحات الصلبة الكبيرة، قد يعمل نظام تغذية الرقائق الرأسي بجهد أكبر من المعتاد. زد من تقدم تغذية الرقائق لضمان وصول رقائق جديدة إلى القالب مع كل دورة. شد الرقائق مشدود جدًا: تتمزق الرقائق تحت الشد العالي، خاصة عند الحواف. قلل من شد الفرامل وتأكد من أن عمود سحب الرقائق لا يسحب بقوة مفرطة. مسار رقائق غير محاذٍ: لا تتمركز الرقائق فوق قالب التشكيل، مما يؤدي إلى نقل غير مكتمل على جانب واحد. اضبط أدلة التتبع أو آلية تغذية الرقائق الجانبية. يستخدم جهاز Jiexiang JX-1040C ثلاثة محركات سيرفو رأسية ومحركين أفقيين من Inovance لتغذية الرقائق متعددة الاتجاهات بدقة، مما يقلل من هدر الرقائق ويقلل من عدم المحاذاة. غبار أو شوائب زائدة من الرقائق: تتسبب بقايا الرقائق المتراكمة على بكرات التوجيه في حدوث احتكاك يؤدي إلى انزلاق الرقائق بشكل متقطع. نظّف جميع بكرات التوجيه ومسار الرقائق المعدنية بقطعة قماش خالية من الوبر وكحول الأيزوبروبيل. بالنسبة للتطبيقات الصعبة التي تتطلب تأثيرات ثلاثية الأبعاد أو معدنية، يحقق نظام الألومنيوم المطلي كهربائياً دقة طلاء تصل إلى 0.1 ميكرومتر مع فقدان 9% فقط من المواد المستهلكة، مما يضمن إطلاقًا متسقًا للرقائق المعدنية عبر آلاف الطبعات.
انحراف التسجيل: تآكل ميكانيكي يمكنك اكتشافه قبل أن يتعطل.
يُعدّ انحراف التسجيل أخطر أنواع الأعطال لأنه غالباً ما يظهر بشكل متقطع؛ إذ تطبع الآلة بدقة متناهية لمئات الأوراق، ثم تنزاح ورقة واحدة، ثم تعود إلى التسجيل المثالي. والسبب الرئيسي في ذلك غالباً ما يكون التآكل الميكانيكي في نظام نقل الحركة أو نظام الإمساك.
أعراض انحراف التسجيل: يتغير موضع الختم بالنسبة للصورة المطبوعة على الورقة، ويظهر الخطأ فجأة وقد يختفي بالسرعة نفسها، وتتفاقم المشكلة مع سرعات الختم العالية، ويتكرر النمط في كل دورة طباعة كاملة (مما يشير إلى تآكل الكامة أو الترس). إن الطبيعة المتقطعة لانحراف التسجيل تجعله محبطًا للغاية. والسبب الرئيسي هو التآكل الميكانيكي الذي لا يظهر إلا في نقاط معينة من دورة الطباعة.
كيفية تشخيص التآكل الميكانيكي. سلاسل وعجلات مسننة مهترئة: مع إيقاف المكبس، أمسك سلسلة القيادة الرئيسية وحاول رفعها عن العجلة المسننة. تشير الفجوات المرئية إلى استطالة السلسلة. استبدل السلاسل المتمددة قبل أن تنزلق عن أسنانها. قضيب التثبيت مرتخي: عند مدخل الورق، أمسك قضيب التثبيت وحركه ذهابًا وإيابًا. أي حركة غير منتظمة تشير إلى تآكل محامل التثبيت أو ارتخاء براغي التثبيت. دليل جانبي غير محاذٍ: أثناء التشغيل، راقب الورقة أثناء دخولها إلى الأدلة الأمامية. إذا تحركت الورقة جانبيًا، فهذا يعني أن الدليل الجانبي لا يثبتها بشكل صحيح. تآكل تابع الكامة: مع وجود المكبس في أعلى نقطة ميتة، حاول تدوير تابع الكامة يدويًا. إذا دار بحرية، فهذا يعني أن المحمل مهترئ. في مكبس Jiexiang JX-1040C، تضمن الآلية المتقطعة المستوردة من تايوان حركة دقيقة للآلة، بينما يتيح نظام تحديد موضع خط الوسط تغيير الورق بسرعة دون فقدان المحاذاة.
مرجع تشخيصي سريع
| الأعراض | السبب الأكثر ترجيحاً | الفحص الأول | الإجراء التصحيحي |
|---|---|---|---|
| نمط واضح على اليسار، وخافت على اليمين | ضغط غير متساوٍ على اللوح | غشاء مؤشر للضغط في الزوايا الأربع | اضبط وصلة التبديل أو استخدم التحكم التلقائي في الضغط |
| نمط باهت أو غير مكتمل بشكل عام | درجة الحرارة منخفضة جداً | قم بقياس درجة حرارة سطح القالب باستخدام مقياس الحرارة. | ارفع درجة الحرارة بمقدار 5 درجات مئوية في كل مرة. |
| حواف ضبابية، تداخل رقائق معدنية | درجة الحرارة أو الضغط مرتفعان للغاية | تحقق من إعدادات وحدة التحكم؛ وتحقق من قراءة مقياس الحرارة | خفض درجة الحرارة أو خفض الضغط |
| تقشير الرقائق المعدنية بعد الختم | درجة الحرارة منخفضة جدًا أو مدة التلامس غير كافية | اختبر الطابع بفترة توقف أطول؛ تحقق من درجة الحرارة | ارفع درجة الحرارة؛ اضبط توقيت الكامة |
| تغيير نمط عشوائي | انحراف التسجيل | افحص شد السلسلة؛ وتحقق من خلوص قضيب التثبيت | استبدل السلاسل البالية؛ اضبط المقابض |
| خطوط عمودية على فترات منتظمة | توتر رقائق الألومنيوم غير متساوٍ | افحص مسار الرقاقة بحثًا عن أي شوائب؛ وتأكد من وجود فرامل الشد. | نظّف البكرات؛ اضبط شدّ الفرامل |
| تمزق الرقائق المعدنية أثناء عملية الختم | شد رقائق الألومنيوم مرتفع للغاية | راقب حركة الرقاقة أثناء الدورة | قلل من شد الفرامل؛ اضبط سرعة الشد |
أسئلة من مديري الإنتاج
س: كم مرة يجب عليّ التحقق من توازي الألواح؟
ج: في ماكينة ختم الرقائق المعدنية الأوتوماتيكية عالية الإنتاجية التي تعمل بنظام ورديتين أو ثلاث ورديات يوميًا، تحقق من التوازي مرة واحدة أسبوعيًا. بعد أي صيانة تشمل وصلات التبديل أو نظام الحركة، أعد دائمًا التحقق من استواء اللوح قبل بدء الإنتاج.
س: لماذا تتدهور جودة الختم بعد تشغيل الآلة لمدة ساعة؟
ج: قد تنخفض درجة حرارة القالب تدريجيًا رغم قراءة وحدة التحكم للقيمة المحددة. يحدث فقدان للحرارة من سطح القالب أثناء عمليات التشكيل عالية السرعة، خاصةً في التصاميم ذات المساحات الكبيرة. تحقق من درجة حرارة سطح القالب الفعلية باستخدام مقياس حرارة أثناء الإنتاج. يساعد نظام التحكم الدقيق في درجة الحرارة في آلة Jiexiang (±1 درجة مئوية) على تقليل الانحراف، ولكن يُنصح بإجراء فحص دوري.
س: هل يمكنني استخدام نفس إعدادات شد الرقائق لجميع المواد؟
ج: لا. يتطلب الورق الرقيق (أقل من 150 غرامًا للمتر المربع) شدًا أقل للرقائق المعدنية لمنع التمزق. أما الورق المقوى السميك (أكثر من 400 غرام للمتر المربع) فيتطلب شدًا أعلى لضمان تغذية الرقائق المعدنية بسلاسة دون تجعد. احرص دائمًا على ضبط الشد الأمثل لكل تركيبة من الورق والرقائق المعدنية.
س: ما هو أول شيء يجب التحقق منه عندما لا ينتقل اللون على الإطلاق؟
أ: تأكد من تحميل الرقاقة بحيث يكون الجانب المطلي مواجهًا للركيزة. رقائق الألومنيوم المطلية كهربائيًا موجهة. إذا تم تحميلها بشكل معكوس، فإن طبقة الفصل ستكون بعيدة عن الركيزة ولن تنتقل الرقاقة بغض النظر عن درجة الحرارة أو الضغط.
س: ما هو العمر الافتراضي المتوقع لمكونات آلة الختم الساخن الرئيسية؟
ج: مع الصيانة الدورية، تدوم أحزمة التسخين عادةً من 2000 إلى 3000 ساعة تشغيل. يجب استبدال سلاسل القيادة كل 5000 ساعة أو عندما يتجاوز استطالتها 2% من طولها الأصلي. صُمم إطار QT600-7 المصنوع من حديد الدكتايل لمقاومة التشوه الدائم، مما يوفر عمرًا تشغيليًا يزيد عن 15 عامًا. يحافظ عمود المرفق، المصنوع من فولاذ النيكل والكروم والموليبدينوم الألماني، على دقته عبر ملايين الدورات. سجّل تواريخ استبدال المكونات في سجل الصيانة لتتبع أنماط التآكل بمرور الوقت.
الآلة مصممة لطباعة رقائق معدنية ساخنة متسقة
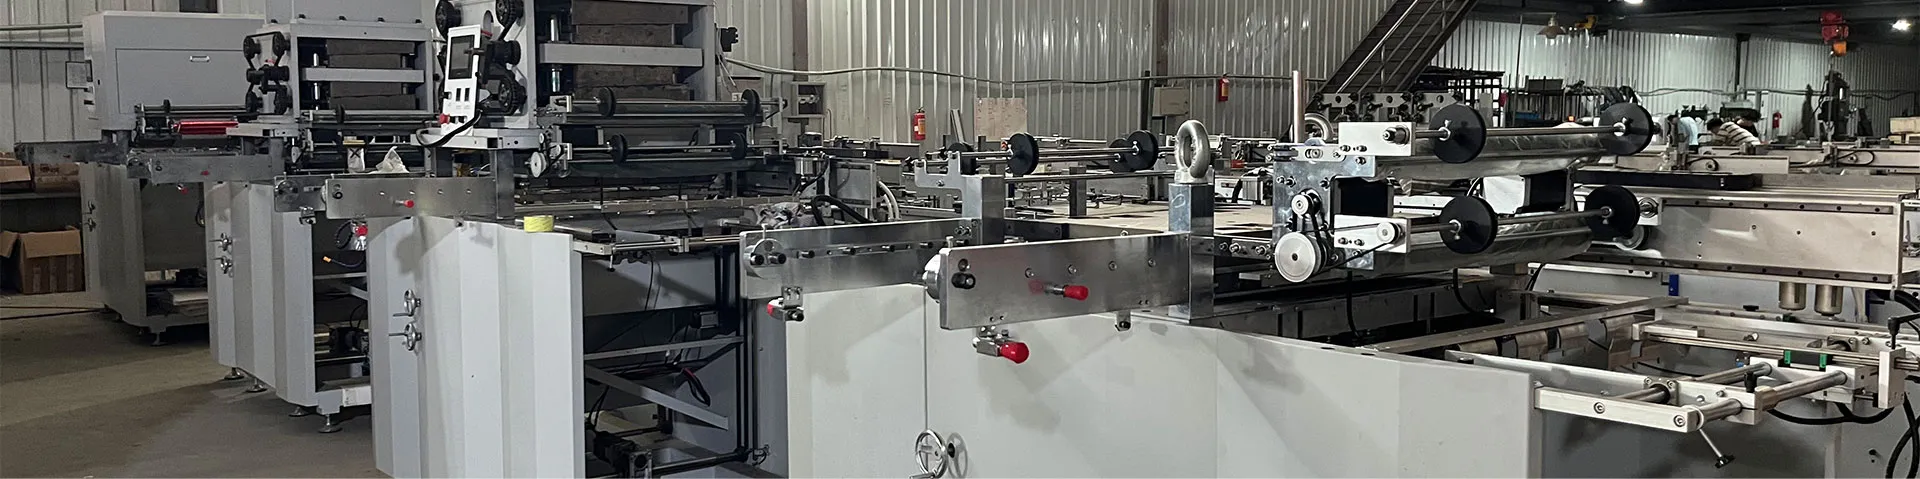
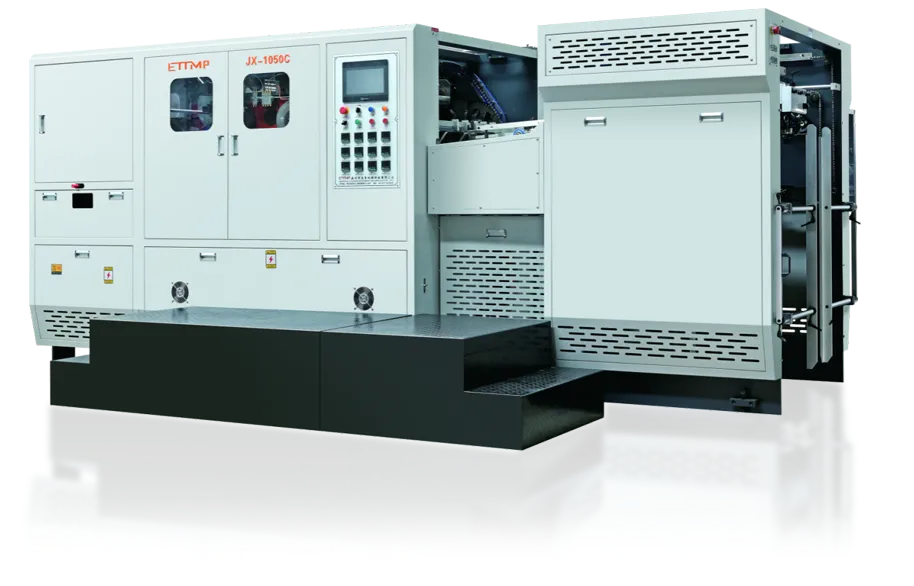
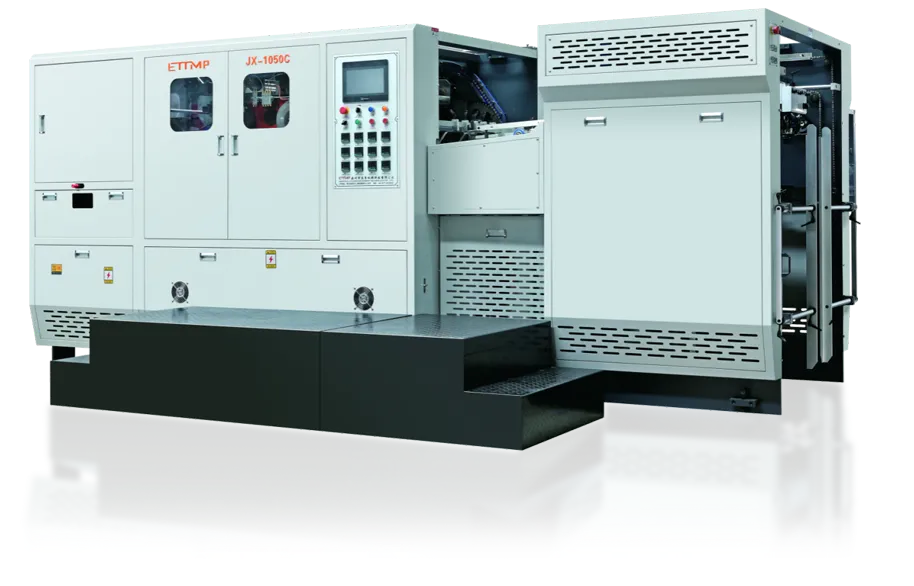
عندما تتسبب عمليات الختم غير المتناسقة في إهدار الوقت والمواد، فإن التصميم الهندسي للمعدات هو ما يحدد سرعة استعادة الجودة ومدة احتفاظ آلة الختم بالضبط. تُصنّع شركة جيكسيانغ للآلات آلة ختم الرقائق الساخنة الأوتوماتيكية بالكامل ذات السطح المسطح (طراز JX-1040C) بميزات تعالج بشكل مباشر الأسباب الجذرية الأربعة لعيوب الختم.
تُحقق آلة JX-1040C سرعة إنتاج قصوى تبلغ 4800 ورقة في الساعة، بدقة ختم رقائق معدنية تصل إلى ±0.15 مم . جميع أجزاء الصب مصنوعة من حديد مطاوع QT600-7 لضمان قوة عالية ومقاومة دائمة للتشوه. تضمن آلية التشغيل المتقطع، المستوردة من تايوان، حركة دقيقة للآلة، بينما يوفر عمود المرفق، المصنوع من فولاذ سبيكة النيكل والكروم والموليبدينوم الألماني، دقة عالية في ظل عمليات الختم المستمرة تحت أحمال عالية. تستخدم الآلة مكونات من شركات Mueller وOmron وSchneider وPanasonic، بالإضافة إلى مكونات هوائية من شركة Airtac التايوانية.
تشمل الميزات الرئيسية جهاز تحكم آلي لضبط الضغط من شركة Jiexiang لضبط ضغط القطع والختم بسرعة ودقة، ونظام تحديد موضع مركزي لتغيير سريع للورق، وكاشف للورق المزدوج، ونظام تغذية ورق مستمر، ونظام تزييت آلي مزود بمروحة تبريد، وواجهة شاشة لمس باللغتين الصينية والإنجليزية. يستخدم نظام التحكم المنطقي القابل للبرمجة (PLC) الرئيسي تقنية Inovance (رمز المنتج 300124) لضمان سلاسة تشغيل الماكينة. تستخدم آليات تغذية الرقائق الثلاث الرأسية واثنتان الأفقية محركات سيرفو من Inovance ونظام تحكم PLC من Inovance، مما يتيح الختم متعدد الاتجاهات في وقت واحد، الأمر الذي يقلل من استهلاك الرقائق ويوفر وقت تغييرها.
بالنسبة للمُصنِّعين الذين يحتاجون إلى كلٍّ من ختم الرقائق المعدنية والقطع بالقوالب، يوفر طرازا JX-1060T وJX-1060TZ إمكانية استخدام مزدوجة بسرعة 7500 ورقة/ساعة ودقة ±0.1 مم. جميع آلات Jiexiang مدعومة بضمان لمدة عام، وخدمة استكشاف الأخطاء وإصلاحها عن بُعد عبر الفيديو، وخدمة ما بعد البيع احترافية.
اطلب عرض سعر من شركة جيكسيانغ للآلات لماكينة ختم الرقائق المعدنية الساخنة الأوتوماتيكية بالكامل ذات السطح المسطح (JX-1040C) — شاركنا مقاسات أوراقك المعتادة، ونوع المادة الأساسية (ورق، كرتون، بلاستيك، إلخ)، ونوع الرقائق المعدنية، وحجم إنتاجك الشهري. سيقوم فريقهم الفني باقتراح التكوين الأمثل للماكينة وتوفير تدريب عملي لتحسين عملية الختم في موقعك.