 عربي
 English
 Español
أجرى مدير مشتريات في مصنع متوسط الحجم لعلب الكرتون القابلة للطي حساباته، وأدرك أن التحول إلى آلة قطع قوالب أقل سعرًا قد يوفر ما يقارب 40% من رأس المال المطلوب. على الورق، تبدو مواصفات الإنتاج متطابقة تقريبًا. سرعة القطع، وقوة القطع، وحجم الورقة - تتطابق الأعمدة سطرًا بسطر. يبدو القرار منطقيًا، بل ومسؤولًا. بعد ثمانية عشر شهرًا، يجلس المدير نفسه في اجتماع مراجعة ربع سنوي ليشرح سبب ارتفاع تكلفة قسم التشطيب لكل ألف ورقة بنسبة 12%. لم تتوقف الآلة الرخيصة عن العمل، بل إنها ببساطة، وبصمت، تستهلك هامش الربح في أماكن لا يمكن لأي جدول بيانات رصدها.
هذه هي طبيعة التكاليف الخفية في عمليات القطع بالقوالب المسطحة. فهي لا تظهر كعطل في الآلة، بل تظهر على شكل نوبات عمل إضافية، وشكاوى من العملاء بشأن اتساق رقائق التذهيب، ومخزون احتياطي لم تكن بحاجة إليه سابقًا. إذا كنت بصدد تقييم عمليات القطع بالقوالب حاليًا، أو كنت تعاني من ميزانية لا تكفي أبدًا رغم شراء معدات جديدة، فهذه هي الثغرات الخمس التي قد تُهدر أموالك من خلالها.
1. "سراب الاستعداد"
غالباً ما تتباهى آلات قطع القوالب للمبتدئين بسرعة تغيير الإعدادات في كتيباتها. لكن ما نادراً ما تفصح عنه هو كيفية قياس هذه الأوقات: باستخدام عامل واحد قام بتنفيذ نفس المهمة 50 مرة، على أدوات نظيفة، ودون أي ضغط للحفاظ على دقة التسجيل أقل من ±0.5 مم.
في الواقع، يواجه مصنع تغليف صغير الحجم، يعمل على خمس إلى ثماني عمليات في كل وردية، وضعاً مختلفاً تماماً. تتغير تعديلات مصفوفة الطي. وتحتاج فتحات الطي إلى إعادة ضبط لأن لوحة الفتحة لم تكن مصقولة بدقة منذ البداية. وتستغرق عملية التجهيز، التي يفترض أن تستغرق خمس عشرة دقيقة، خمساً وأربعين دقيقة، ولا أحد يسجل الثلاثين دقيقة الإضافية في أي مكان سوى كأجر إضافي.
.webp)
بحسب دراسة معيارية أجرتها TAPPI عام 2022 حول إنتاجية علب الكرتون القابلة للطي، يُعدّ التوقف غير المجدول المرتبط بتفاوتات تجهيز المنتج المصدر الأكبر لفقدان الطاقة الإنتاجية لدى شركات التحويل المستقلة التي تعمل بأقل من 5000 ورقة لكل عملية. في الآلات الرخيصة، لا تدفع ثمن التوقف، بل تدفع ثمن آلة الطباعة التي تنتظرها.
قال أحد مهندسي المصانع ذوي الخبرة بصراحة: "لقد تتبعنا ساعات العمل غير الإنتاجية لمدة ربع سنة. لم تكن الآلة الرخيصة أرخص. لقد كان مجرد ترتيب تمويلي لساعات عمل إضافية مخفية."
ما يجعل هذا الأمر خبيثاً بشكل خاص هو أنه نادراً ما يُعزى إلى الأصل نفسه. فالمحاسبة تعتبره "تفاوتاً في تكاليف العمالة"، وليس "زيادة في أعمال التجهيز نتيجة لسوء تصميم لوحة التثبيت".
2. تآكل الأدوات: المواد الاستهلاكية التي نسيتَ إدراجها في الميزانية
تستهلك كل محطة قطع القوالب أدوات القطع. قوالب القطع الفولاذية، ودبابيس التجريد، وشريط التجهيز، وألواح التشكيل، وألواح القطع - جميعها مواد استهلاكية. السؤال هو: ما هو معدل الاستهلاك؟
توزع آلات القطع الاحترافية الضغط على أسطح مصقولة بدقة عالية، وغالبًا ما تُحدد دقة التوازي فيها بالميكرونات. أما الآلات الرخيصة، فتكون أقل دقة في توزيع الضغط. لا تكون أسطح القطع مستوية تمامًا عند شرائها، ولا تحافظ على استوائها. مع مرور الوقت، يؤدي التوزيع غير المتساوي للضغط إلى تركيز قوة القطع على جزء صغير من القالب، مما يُسرّع من تآكل المسطرة ويزيد من الحاجة إلى إعادة تشكيل القوالب. قد ينتقل مُصنِّع القوالب النموذجي من إعادة تشكيل المسطرة كل 150,000 طبعة إلى كل 80,000 طبعة، دون أن يُسجّل ذلك أي تغيير في تكلفة الآلة.
الحسابات مُضللة. إذا كانت تكلفة مجموعة القوالب 800 دولار، وقمت بمضاعفة عدد مرات استبدالها عبر 20 قالبًا قيد التشغيل، فإن هذه التكلفة الإضافية ليست 800 دولار. بل هي 16000 دولار لكل دورة لم تكن تتوقعها، بالإضافة إلى التكلفة الخفية لتوقف الماكينة عن العمل بينما يعود القالب إلى صانع الأدوات.
يُضاف إلى ذلك مشكلة دبابيس التجريد. ففي الآلات ذات الهياكل الأقل صلابة أو التي تعاني من ضعف التحكم في توازي لوحة التجريد، يصبح كسر الدبابيس مشكلة مزمنة. ويلجأ المشغلون إلى إضافة دبابيس للتعويض، مما يزيد من وقت الإعداد، ليعودوا بذلك إلى المشكلة الأولى.
3. عندما يؤدي انحراف التسجيل إلى تقليص هوامش ربحك
غالبًا ما تُختزل دقة التسجيل إلى رقم واحد في ورقة المواصفات: ±0.15 مم، ±0.2 مم. لكن ما لا توضحه ورقة المواصفات هو الفرق بين الحفاظ على هذا التفاوت في ظهيرة صيفية حارة عندما يتمدد الإطار حراريًا، وبين المهمة العاشرة في اليوم عندما يكون المشغل متعبًا وقد بدأ جهاز التغذية بلف الورق مرتين بسبب تآكل جلبات قضيب التثبيت.
تظهر عيوب الآلات الرخيصة في تفاصيل طي العلبة، ومحاذاة النوافذ، وتطابق الطباعة مع رقائق التذهيب. تعمل الصفحات الأولى بشكل جيد. بعد ثلاث ساعات، يظهر انحراف طفيف. يقوم المشغل بتعديله، ويبقى الوضع على ما يرام. بعد ساعتين، يعود الانحراف. لا توجد صفحة واحدة سيئة لدرجة تستدعي الرفض، لكن التباين الجمالي المتراكم يؤدي في النهاية إلى اتصال هاتفي من العميل، وتفاوض على تعويض يمحو هامش الربح الصافي للطلب.
أجرت إحدى شركات التغليف الكبرى التي تحدثتُ إليها مقارنة سرية بين ثلاث آلات على نفس المنتج - علب سجائر قابلة للطيّ مع طباعة رقائق معدنية مسجلة. لم يكن معيارهم هو الطباعة نفسها، بل "مطالبات الجودة التي يقدمها العملاء لكل مليون علبة مُسلّمة". وقد حققت آلة الطباعة الأقل جودة معدل مطالبات أعلى بـ 4.7 مرة من آلة الطباعة الأعلى جودة. وتم استرداد الفرق في تكلفة تمويل الآلات بين هاتين الفئتين في غضون ثلاثة أشهر من تجنب الغرامات التجارية.
لهذا السبب، تتجه بعض خطوط الإنتاج النهائية الآن إلى ما هو أبعد من سرعة القطع وقوته، نحو الاستقرار الحراري للإطار، وضبط التسجيل الديناميكي، ومعالجة الصفائح التي لا تنحرف عن محاذاتها مع مرور الوقت. بالنسبة لشركات تحويل التغليف التي تستخدم رسومات عالية الجودة حيث يفرض أصحاب العلامات التجارية معايير بصرية محددة، فإن هذه ليست ميزات ترف، بل هي ضمانة ضد مراجعة العميل التي تنتهي بعبارة "علينا مناقشة الأسعار".
4. التكلفة غير المعلنة لغياب "الإضافات"
آلة القطع الرخيصة تقطع. ربما تثني أيضًا. لكن هل تقوم بالنقش البارز بشكل متواصل، وتزيل الرقائق بسلاسة، وتتعامل مع محطة التذهيب الساخن دون الحاجة إلى آلة مستقلة وتمريرة ثانية؟
هنا يكمن الاختلاف في تعريف "التكوين القياسي" الذي يُميّز السوق. يكتشف العديد من مُصنّعي الرقائق الإلكترونية بعد التركيب فقط أن قدرة نظامهم الاقتصادي على طباعة الرقائق تُعدّ حلاً وسطاً. قد يكون تحريك الرقائق ميكانيكياً دون تحكم مستقل في زمن التوقف. قد تُظهر لوحة التسخين تدرجاً حرارياً يصل إلى 15 درجة مئوية على امتداد عرضها، مما يُسبب عدم اتساق نقل الرقائق على المناطق الصلبة. يستغرق تغيير بكرات الرقائق بين عمليات الطباعة وقتاً أطول من اللازم، كما أن إعدادات زمن التوقف المطلوبة لطباعة الرقائق الدقيقة على الورق المقوى غير المطلي غير قابلة للتحقيق.
لا تكمن المشكلة في عجز الآلة عن طباعة الرقائق المعدنية، بل في اقتصار ربحيتها على نطاق محدود من الأعمال. أما الأعمال المعقدة فتُحال إلى المطبعة الأغلى ثمناً، أو تُسند إلى جهات خارجية. وهكذا، تُخصص الآلة الرخيصة بشكل دائم للأعمال الروتينية التي كان من المفترض أن تقوم بها، بينما تعمل المطبعة "الحقيقية" بكامل طاقتها. ولا يُحل اختناق الطاقة الإنتاجية، بل يُعاد تغليفه بمجموعة فواتير مختلفة.
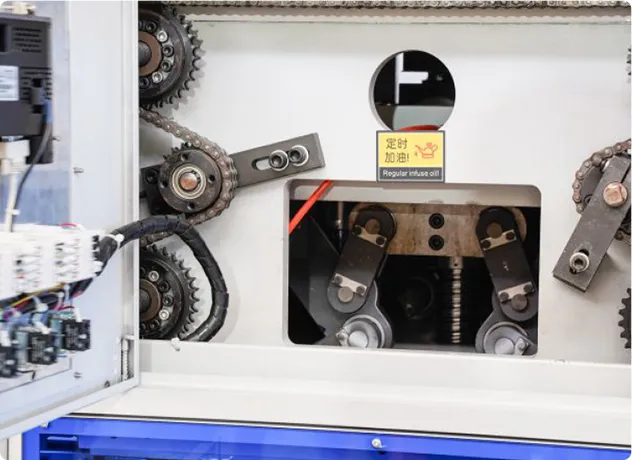
عندما يتحدث المصممون عن خطوط التشطيب التي تدمج القطع بالقوالب مع التذهيب الساخن والنقش والتقشير في بنية تمريرة واحدة حقيقية، فإنهم لا يصفون خيارًا إضافيًا. بل يصفون فئة مختلفة من اقتصاديات الآلات: فئة يكون فيها تغيير المهمة حدثًا واحدًا، وليس سلسلة من الأحداث موزعة على آلتين أو ثلاث آلات منفصلة، لكل منها عملية تجهيز خاصة بها، ومشغل خاص بها، واحتمالية تأخير خاصة بها.
5. دعم يكلف أكثر من قيمة الخصم
من السمات التي لا تحظى بالنقاش الكافي في معدات التشطيب الاقتصادية شكل نموذج الدعم الخاص بها. فسرعة الاستجابة لقطع الغيار، وتوفر الدعم الفني عبر الهاتف، وعمق المعرفة بالعمليات التي يمكنك الوصول إليها، كلها عوامل متغيرة بشكل كبير، وتزداد هذه العوامل تبايناً كلما ابتعد السوق المحلي للآلة عن مكان تركيبها.
شارك أحد مصنّعي الأقمشة في جنوب شرق آسيا قصةً أعتبرها الآن عبرةً للآخرين: تعطل محمل المحرك الرئيسي بعد 2200 ساعة من عمر آلة رخيصة. استغرق وصول قطعة الغيار من الشركة المصنّعة 19 يومًا، بتكلفة تجاوزت 8% من سعر شراء الآلة بالكامل. خلال تلك الأيام التسعة عشر، تراكمت الأعمال ذات الهامش الربحي المرتفع بسبب عطل في الآلة، وتم نقل عاملين مؤقتًا إلى خطوط إنتاج أخرى، مما تسبب بدوره في اضطرابات.
قارن ذلك بتوقعات معظم شركات التحويل عند استثمارها في معدات التشطيب المصممة للعمل بنظام الورديات المتعددة لمدة تتراوح بين 15 و20 عامًا: نظام دعم متكامل يشمل التشخيص عن بُعد، ومواد استهلاكية متوفرة إقليميًا، ومهندسين متخصصين في التطبيقات قادرين على تقديم الاستشارات بشأن تركيبات القوالب والرقائق ، وليس فقط أرقام القطع. لا يظهر الفرق في طلب الشراء، بل في تقرير الإنتاج عن الأيام التسعة عشر التي لم تحدث.
هذه هي النقطة التي غالباً ما يسأل فيها المشترون: "ما هو مستوى الدعم الذي يجب أن أتوقعه فعلاً مقابل أي سعر؟" إنه السؤال الصحيح - سؤال يحول الحوار بعيداً عن مواصفات الآلة ونحو ضمان التكلفة الإجمالية للحفاظ على تشغيل تلك الآلة بالسرعات المضمونة في مصنع حقيقي بمواعيد نهائية حقيقية.
ما تكشفه نظرة التكلفة الإجمالية
عند جمع التكاليف الخفية الخمسة - وهي: طول فترة الإعداد، وتسريع دورات تصنيع الأدوات، ومطالبات الجودة المتعلقة بالتسجيل، ومحدودية قدرة المعالجة في تمريرة واحدة، ونقص الاستثمار في الدعم - يحدث تغيير ملحوظ في فرق السعر. بالنسبة للعديد من شركات التحويل التي تعمل بأكثر من بضع ورديات أسبوعيًا، تتجاوز تكلفة الآلة "الرخيصة" تكلفة الآلة الأغلى سعرًا في إجمالي تكلفة الملكية خلال 18 إلى 36 شهرًا. بعد ذلك، تزداد التكلفة يوميًا.
هذا ليس اعتراضاً على تقييم السعر، بل هو دعوة لتقييمه على مدى الفترة الزمنية المناسبة وبالبنود الصحيحة. تكلفة رأس مال الآلة هي الرقم الوحيد المضمون في اليوم الأول، أما باقي التكاليف فتُستنتج من القرارات الهندسية التي اتُخذت قبل توقيع الطلب بفترة طويلة.
إذا كان مزيج أعمالك يشمل تغليفًا عالي الجودة، أو كميات إنتاج صغيرة، أو متطلبات متكررة للرقائق المعدنية، أو عملاء يفرضون شروطًا صارمة للجودة، فإن منصة التشطيب المناسبة ليست بالضرورة الأقل تكلفة. بل هي تلك التي تم فيها التخلص من التكاليف الخفية مسبقًا - من خلال صلابة اللوح، والتعويض الحراري، والتصميم المتكامل للرقائق المعدنية والتقشير، وبنية تحتية للدعم تعتبر توقف العمل لمدة 19 يومًا أمرًا غير مقبول.
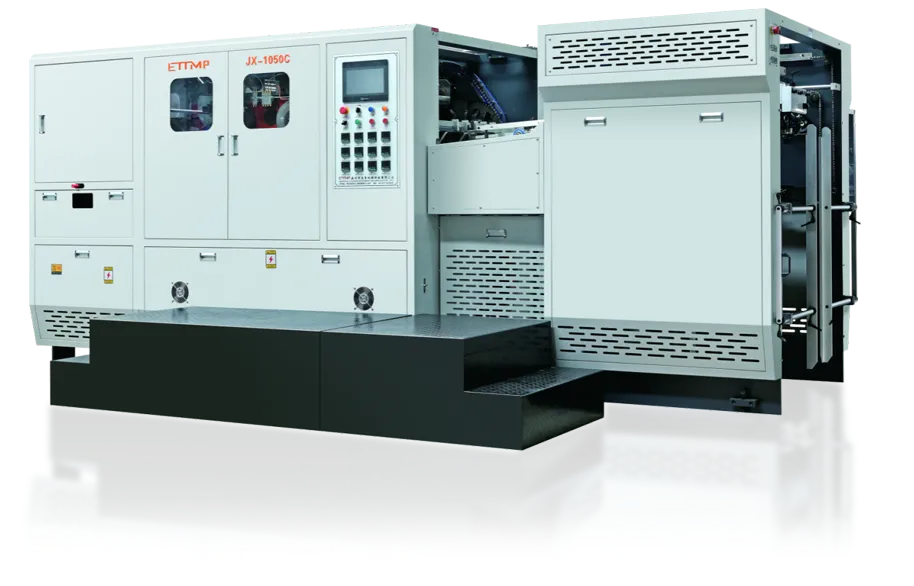
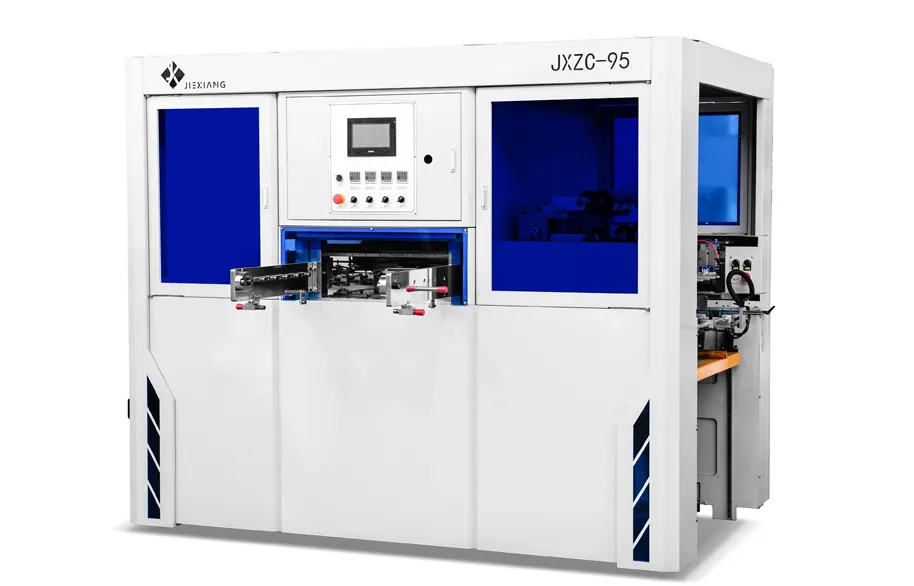
بالنسبة للمُصنِّعين الذين يتطلعون إلى فهم أعمق لكيفية إزالة بعض هذه التكاليف الخفية من خلال أنظمة المرور الواحد، قد يكون من المفيد استكشاف نهج JIEXIANG المتكامل الذي يجمع بين قطع القوالب، وإزالة الطبقة العازلة، ونقل الرقائق في منصة واحدة. غالبًا ما تكون أولويات التصميم المتعلقة بالصلابة، والتجانس الحراري، وسرعة التغيير أكثر أهمية من المواصفات الفنية وحدها.
بصراحة، لا توجد آلة بمنأى عن جميع التكاليف الخفية. السؤال هو: أيٌّ منها تم استبعاده من تصميم المنتج قبل وصوله إلى خط الإنتاج؟ أفضل وقت للإجابة على هذا السؤال ليس أثناء مراجعة ربع سنوية لتآكل هامش الربح غير المبرر، بل عندما تكون جداول بيانات المشتريات مفتوحة، ولا تزال أنت تتحكم في محتوياتها.
تنويه: تستند مقارنات الإنتاجية المذكورة في هذه المقالة إلى ملاحظات عامة في القطاع، ومراجع منشورة من TAPPI، ومناقشات مع متخصصين في مجال التشطيب. وتعتمد النتائج الفردية على مزيج المهام، وخبرة المشغل، وجودة الأدوات، وممارسات الصيانة. لا تُشكل هذه المقالة مواصفات هندسية أو ضمانًا للأداء لأي طراز محدد من المعدات.