 عربي
 English
 Español
إذا كنت تبحث عن آلة ختم حراري ، فربما لا يهمك عدد دورات التشغيل حاليًا. ما يهمك حقًا هو: "لماذا يتمزق ورق التغليف باستمرار على أغطية الزجاجات المنحنية؟" أو "كيف أتخلص من ظهور الظلال على الورق المقوى الداكن؟" الإجابة المختصرة هي أن معظم الآلات تفشل لأن توزيع منطقة التسخين لا يتناسب مع شكل المادة المراد ختمها. مكابس الألواح المسطحة مناسبة للدفاتر. أما بالنسبة للأجسام الأسطوانية أو المناطق الغائرة العميقة ، فأنت بحاجة إلى آلة ختم حراري دوارة أو نظام ناقل مزود بمناطق حرارة مستقلة . تجاهل هذا، ولن يُجدي أي تعديل للضغط نفعًا في تحسين معدل الرفض.
نصيحة 1: تجاهل الحمولة - قم بقياس مساحة التلامس أولاً
هذا خطأ أراه باستمرار. يطلب أحد المشترين مكبس ختم رقائق معدنية بقوة 3 أطنان لأن أحد المنافسين يستخدمه. ثم يحاول ختم شعار بعرض 10 مم على بطاقة PVC لينة . والنتيجة؟ حواف متضررة وتسرب الرقائق المعدنية خارج الخطوط. لماذا؟ لأن قوة الختم أقل أهمية من الضغط لكل بوصة مربعة . غالبًا ما يتفوق مكبس بقوة طن واحد مزود بقالب صغير من مطاط السيليكون على آلة بقوة 5 أطنان مزودة بقالب معدني صلب على الأسطح غير المستوية.
قاعدة عامة مستمدة من بيانات أرضية المصنع الفعلية (المصدر: جمعية الرقائق المعدنية والتأثيرات الخاصة، 2022):
-
الركائز المسطحة والصلبة (الورق المقوى، البلاستيك الصلب): 50-100 رطل لكل بوصة مربعة. استخدم قوالب من النحاس الصلب أو المغنيسيوم .
-
الركائز الناعمة أو ذات الملمس (الجلد، الورق المنقوش، القماش): 30-60 رطل لكل بوصة مربعة. استخدم قوالب مدعومة بالسيليكون .
-
الأسطح ثلاثية الأبعاد أو المتدرجة (أغطية الزجاجات، أسطوانات الأقلام): الضغط الدوار فقط. ستفشل مكابس الألواح.
قبل الاتصال بأي مورد، اضغط بظفرك على المنتج. إذا ترك أثراً، فأنت بحاجة إلى ختم منخفض الضغط وعالي الدقة .
نصيحة ٢: كذبة "تجانس الحرارة" التي يروج لها معظم الموردين
كل كتيب يروج لـ"تسخين موحد". اطلب تقرير التصوير الحراري. لقد اختبرتُ أجهزةً بقيمة 8000 دولار أمريكي، ووجدتُ فرقًا قدره 35 درجة مئوية بين مركز لوحة التسخين وحافتها. هذا يعني أن شعارك يُطبع بشكل مثالي في المنتصف، لكنه يتلاشى عند الأطراف. بالنسبة للطباعة على مساحات كبيرة (أعرض من 150 مم)، اطلب سخانات خرطوشية مرتبة بنمط متعرج ، وليس سخانات أحادية القضيب. فالسخانات أحادية القضيب تُسبب بقعًا باردة عند الزوايا.
كذلك، فإن وقت التسخين يُعطي معلومات أكثر من مجرد درجة الحرارة القصوى. يجب أن تصل معدات نقل الحرارة عالية الجودة إلى 150 درجة مئوية في أقل من 8 دقائق. إذا استغرق الأمر 15 دقيقة، فهذا يعني أن العزل المحيط بكتلة التسخين رديء، وستفقد الحرارة في كل مرة تُفتح فيها المكبس. وهذا يُؤدي إلى تلف دورات التشكيل عالية التردد .
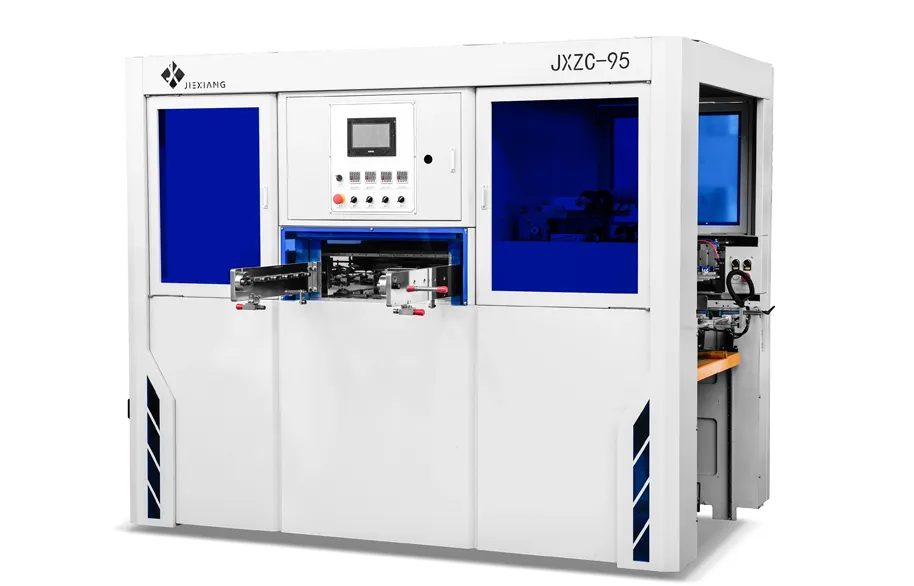
نصيحة رقم 3: اتجاه تغذية الرقائق المعدنية - التفاصيل التي يتم تجاهلها بنسبة 90%
هذه قصة شخصية. شاهدتُ مشرفًا على قسم التغليف يرمي مفتاح ربط عبر الغرفة لأن آلة ختم الرقائق المعدنية الأوتوماتيكية الجديدة كانت تتعطل باستمرار. ما المشكلة؟ آلية سحب الرقائق كانت عبارة عن بكرة مطاطية بسيطة. بالنسبة للرقائق المعدنية الرقيقة (12 ميكرون)، تنزلق البكرة المطاطية. أما بالنسبة لرقائق الصبغة السميكة (30 ميكرون)، فتسحق البكرة المطاطية الحواف.
ما الذي ينجح فعلاً:
-
الرقائق الرقيقة (12-18 ميكرومتر): استخدم أسطوانة ضغط تعمل بمحرك سيرفو مع إمكانية ضبط الشد. المطاط مناسب إذا كان السطح خشنًا.
-
الرقائق السميكة (25-35 ميكرومتر): تتطلب عجلة قيادة مسننة أو نظام تغذية بالدبابيس (مثل طابعات المصفوفة النقطية القديمة). سيؤدي استخدام المطاط إلى تشويه حواف الرقائق والتسبب في تغذية متعرجة .
واسأل دائمًا: "هل تنفك الرقاقة من الأعلى أم من الأسفل؟" التغذية من الأعلى هي المعيار، ولكن بالنسبة للرقائق الحساسة للكهرباء الساكنة (الشائعة في الختم الهولوغرافي )، فإن التغذية من الأسفل باستخدام قضيب مؤين يقلل من الالتصاق الساكن والانحشار بنسبة 60٪ تقريبًا.
نصيحة رقم 4: لا تشتري نظام هوائي إذا كنت تعمل بنظام الورديات المتعددة
مكابس حجب الرقائق الهوائية رخيصة الثمن، وهذا صحيح. لكن ضجيج ضاغط الهواء ، وتكثف الرطوبة في أنابيب الهواء (مما يُسبب ضغطًا غير منتظم صباح يوم الاثنين)، وصيانة مانع التسرب كل ستة أشهر... كل هذا يُكلف الكثير. بالنسبة لأي عملية تشغيل تستغرق أكثر من أربع ساعات يوميًا، فإن المكابس الكهربائية المؤازرة هي الخيار الأمثل.
لماذا؟ لأن آلة ختم الرقائق الساخنة التي تعمل بمحرك سيرفو تمنحك أنماط ضغط قابلة للبرمجة . يمكنك الضغط برفق لأول 0.2 ثانية (لتحديد موضع الرقاقة)، ثم الضغط الكامل لمدة 0.5 ثانية (للنقل)، ثم تحرير الضغط ببطء (لمنع تمزق الرقاقة). أما نظام الهواء المضغوط فهو ثنائي: تشغيل أو إيقاف. بينما يمنحك نظام السيرفو منحنىً. هذا المنحنى هو الفرق بين المقبول والرائع على الورق المقوى المعدني أو الملصقات المطلية .
النصيحة الخامسة: اختبار "تغيير القالب السريع" - 90 ثانية أو رسوب
إليكم السؤال الذي يكشف عن التصميم السيئ: "كم عدد البراغي التي يجب إزالتها لتبديل القالب؟"
-
أكثر من 4 براغي: لقد صمم هذه الآلة شخص لا يغير وظيفته أبداً.
-
برغيان ومشبك مغناطيسي: احترافي.
-
مغناطيسي فقط (بدون براغي): مكلف، ولكنه يستحق ذلك بالنسبة للمتاجر ذات التشكيلة المتنوعة والكميات المنخفضة .
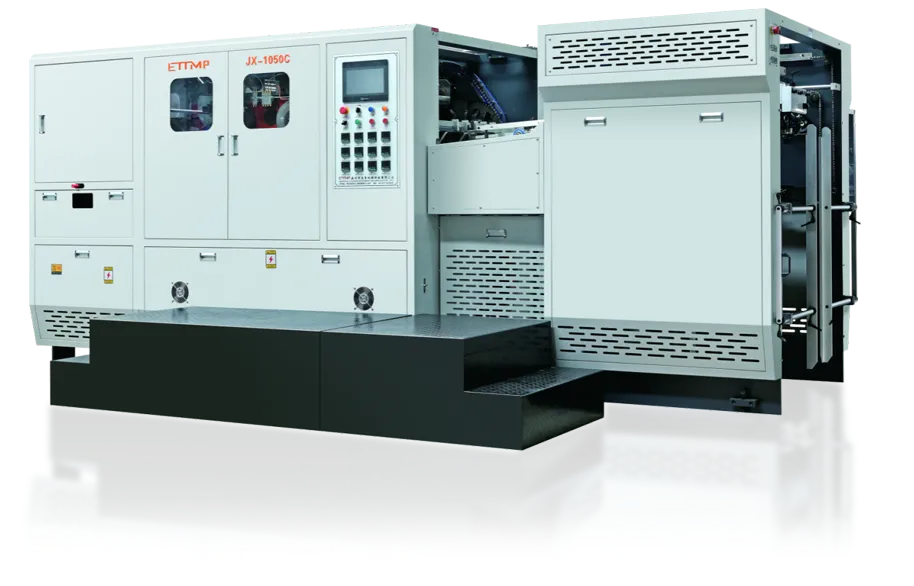
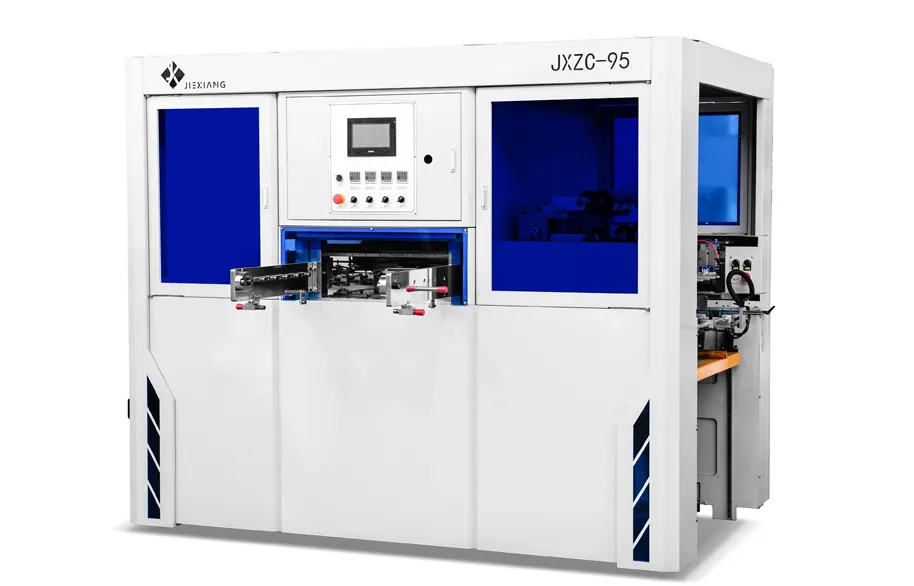
لقد رأيتُ آلة ختم رقائق معدنية مسطحة تستغرق 45 دقيقة لتغيير القوالب لأن لوحة التسخين كان يجب فكها من الإطار. في ورشة تُجري 10 تغييرات للقوالب أسبوعيًا، يُمثل ذلك 7.5 ساعات من الإنتاج الضائع. اضرب هذا الرقم في 100 دولار أمريكي/ساعة أجر الورشة = 750 دولارًا أمريكيًا أسبوعيًا مُهدرة. تستخدم آلة ختم JIEXIANG الأوتوماتيكية حامل قوالب مُدمجًا مع نظام هوائي سريع الفك . شاهد نظام حامل القوالب هذا أثناء العمل - يستغرق التغيير أقل من 90 ثانية، بما في ذلك تثبيت درجة الحرارة.
مقارنة التقنيات: متى تخسر الطباعة الحرارية أمام الطباعة الرقمية أو الطباعة بالوسادة؟
دعني أكون صريحًا معك لأنك تستحق ذلك. آلة الختم الحراري سيئة للغاية في:
-
تدرجات لونية واقعية (استخدم رقائق الحبر الرقمي أو طابعة الأشعة فوق البنفسجية)
-
نص صغير بحجم أقل من 4 نقاط (الطباعة بالوسادة أكثر وضوحًا)
-
عمليات إنتاج بكميات صغيرة ومتعددة الأصناف (وقت الإعداد يرهقك)
لكن بالنسبة للتأثيرات المعدنية ، ومقاومة التآكل العالية (أثبتت اختبارات الخدش أن ختم الرقائق المعدنية يدوم خمسة أضعاف الطباعة الرقمية على علب مستحضرات التجميل )، والنقش البارز الملموس ، لا شيء يضاهي الطباعة الحرارية. فالطبقة المعدنية الناتجة عن القالب الساخن تلتصق بالسطح نفسه، وليس فقط بسطحه. ويمكنك فركها بالأسيتون. أما الرقائق الرقمية فتزول بالمسح.
لذا، لا تشتري جهاز ختم حراري لمجرد أنه رائج. اشتره لأن عميلك يحتاج إلى رقائق ذهبية على ملصق زجاجة نبيذ يتحمل حتى دلو الثلج. هذا هو الاستخدام الحقيقي.
ما يميز جي إكسيانغ: نبني وفقًا لأرضيتك الفعلية، وليس وفقًا لكتيب دعائي.
يسأل معظم الموردين: "ما حجم الآلة؟" أما نحن فنسأل: "أرسلوا لي صندوقًا من منتجاتكم - الجيدة منها والرديئة والمرفوضة." لأن تفاوت سُمك المادة الأساسية (±0.2 مم هو أمر طبيعي للبلاستيك المصبوب) يُتلف مكابس الألواح الصلبة. تعمل آلية الرأس المتحرك لدينا على تعويض تغيرات السُمك أثناء عملية التشكيل. هذا ليس مذكورًا في ورقة المواصفات، بل يظهر جليًا في النتائج.
قام أحد العملاء بطباعة نقاط برايل على علب الأدوية. كانت الآلات القياسية تسحق النقاط وتسطحها. أضفنا نظام ضغط ثنائي المراحل (ضغط خفيف لتحديد الموضع، وضغط كامل لنقل النقاط) ولوحة دعم سيليكونية مُسخّنة . انخفضت نسبة الرفض من 18% إلى 2%.
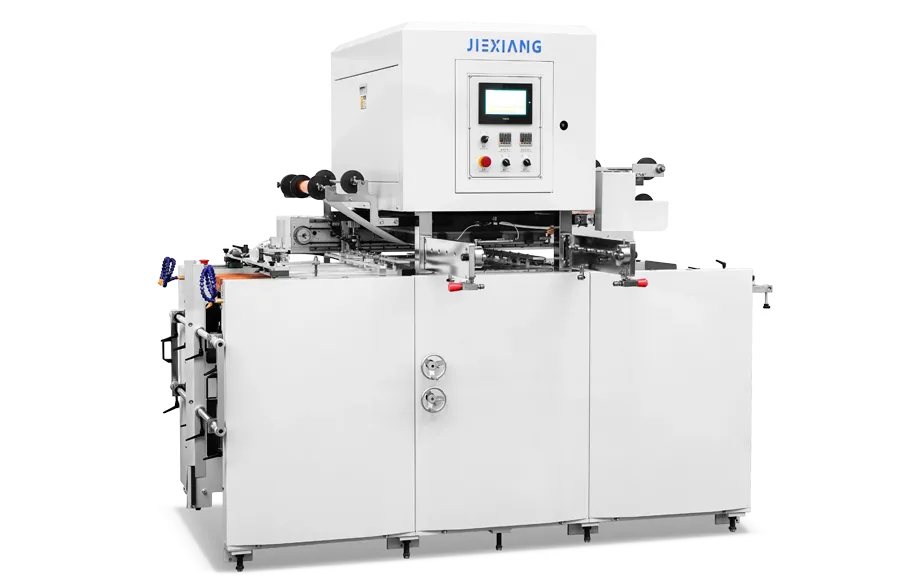
قائمة التحقق النهائية قبل توقيع أمر الشراء
-
تباين تجانس الحرارة – اطلب التقرير. يُقبل تباين أقل من 5 درجات مئوية عبر الصفيحة.
-
وقت تغيير القالب - قم بقياس الوقت بنفسك أثناء العرض التوضيحي.
-
اختبار نوع الرقائق المعدنية - قم بتشغيل رقائقك المعدنية الفعلية (المعدنية، الصبغية، الهولوغرافية) على جهازهم.
-
اتساق الدورة – قم بتشغيل 1000 دورة. تحقق من الانطباعات الأولى والمتوسطة والأخيرة.
إذا تردد المورد في أي من هذه الأمور، فابتعد عنه. أنت لا تشتري آلة فحسب، بل تشتري منتجًا مضمون الجودة . صُممت آلات جي إكسيانغ بحيث تكون الطباعة رقم 400 مطابقة تمامًا للطباعة رقم 1.